智能电批在汽车整车制造中的拧紧工艺
在汽车整车制造中,拧紧是最常见也最关键的装配工序之一。一辆乘用车大约有8000到10000个螺栓连接点-4-18。每一个螺栓的拧紧质量,都直接关系到车辆的安全性、可靠性与使用寿命。传统的气动或普通电动拧紧工具,因扭矩精度不足、过程不可控、数据无法追溯等痛点,正逐步被智能电批取代-3。
华旭智造科技有限公司的智能电批从“打紧”到“精密控制”的技术跃迁
传统拧紧工具依赖人工经验或简单的定扭矩控制,难以应对螺纹精度偏差、表面粗糙度不一等工件一致性问题。单一扭矩控制模式下,当螺孔过浅或螺纹顺滑时,螺钉可能在扭矩达标后因惯性继续拧入,造成过冲损伤;当螺孔过深或螺纹粗糙时,又可能出现角度到位但扭矩不足的“浮钉”现象-6-9。这些缺陷在汽车底盘、动力电池等关键装配场景中,可能埋下严重的安全隐患-6-9。
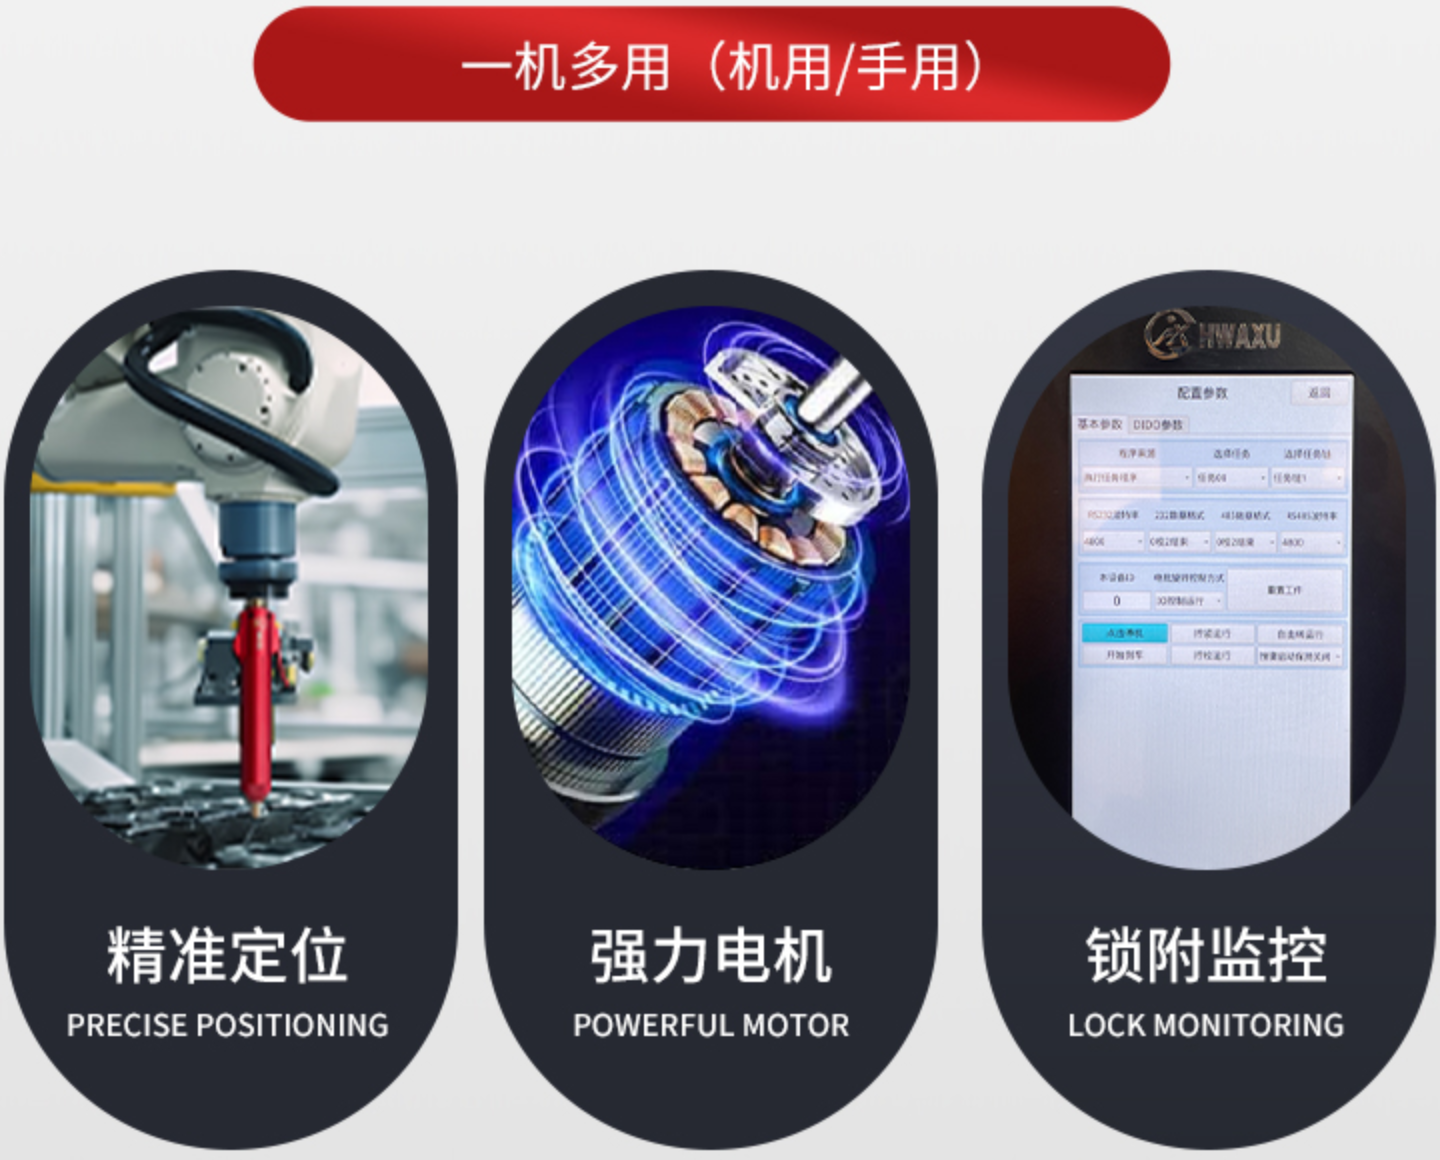
华旭智造的智能电批通过搭载高精度扭矩传感器和智能算法,从根本上改变了这一局面。它不仅能实现扭矩精度达±0.5%至±5%的高精度控制--1,还能实时采集扭矩、角度、转速等多维参数-。更重要的是,智能电批采用“扭矩+角度”复合控制策略——当扭矩先达标时继续追角以防止过冲,当角度先到位时补扭以防止浮钉-6-9。这种双参数动态管控,使拧紧过程从粗放走向精密。
全流程可追溯的质量闭环
智能电批区别于传统工具的核心优势之一,在于其数据化能力。每一次拧紧操作,都会被实时记录为扭矩-角度曲线,数据本地存储并同步至云端,可直接对接MES系统--15。这意味着每一颗螺丝的锁付过程都实现了全流程可追溯-1。
在汽车制造的质量管控体系中,螺栓连接点按安全等级分为A、B、C三级。A级(如发动机主轴承、安全带固定点、制动卡钳等)要求扭矩精度≤±5%,必须实现“扭矩+转角”双控和100%数据追溯-4-18。智能电批正好满足了这一严苛要求——它不仅提供高精度拧紧,还能在拧紧过程中实时监测浮钉、滑牙等异常并即时报警--4。某品牌智能电批实测可将不良率控制在0.03%以内-15,拧紧合格率高达99.99994%-21。
覆盖整车制造全场景
从动力总成到总装工艺,智能电批已广泛应用于整车制造的各个环节-21。在发动机装配线上,它承担着主轴承、缸盖等关键螺栓的精密拧紧-;在底盘装配中,它确保制动卡钳、转向节等安全件的连接可靠性-;在新能源汽车电池模组组装中,它有效应对超长螺钉锁付的工件差异--6;在总装车间,手持式智能电批则灵活应用于座椅、仪表板等工位的螺栓紧固-。
部分高端智能电批还支持多轴协同功能,通过EtherCAT、Profinet等总线通信融入自动化产线--3;配合送钉机和定位力臂,可实现从供料到拧紧的全流程自动化-11。
智能电批在汽车整车制造中的引入,不仅是拧紧工具的一次升级,更是整车质量理念的一次变革。它将原本依赖经验和事后抽检的拧紧工艺,转变为“可感知、可追溯、可预测”的数字工程-4-18。在汽车产业迈向智能化、零缺陷制造的今天,智能电批正成为保障每一颗螺丝、每一辆汽车安全可靠的关键技术支撑。