手持智能电批作为现代工业装配的核心工具,已从单纯的“拧紧工具”升级为集精准控制、任务管理、数据追溯于一体的智能化装配节点。本文以华旭智造(HWAXU)等主流品牌的手持智能电批为例,系统梳理从任务设定到MES数据对接的完整作业流程。
一、作业前的准备阶段
1. 设备连接与检查
将智能电批与控制器(或变压器电源)连接,确保接触良好;将电源接入AC220V,打开电源开关,确认电批指示灯亮起并进入待机状态。检查电批外壳是否完好,批头夹持口是否松动。
2. 批头选型与安装
根据螺丝规格(十字、一字、梅花、六角等)选择合适的批头。按下锁紧套,对准卡口放入批头,松开锁紧套即可完成安装。短按开关测试空转,确认转向和转速正常。
3. 工艺参数预设
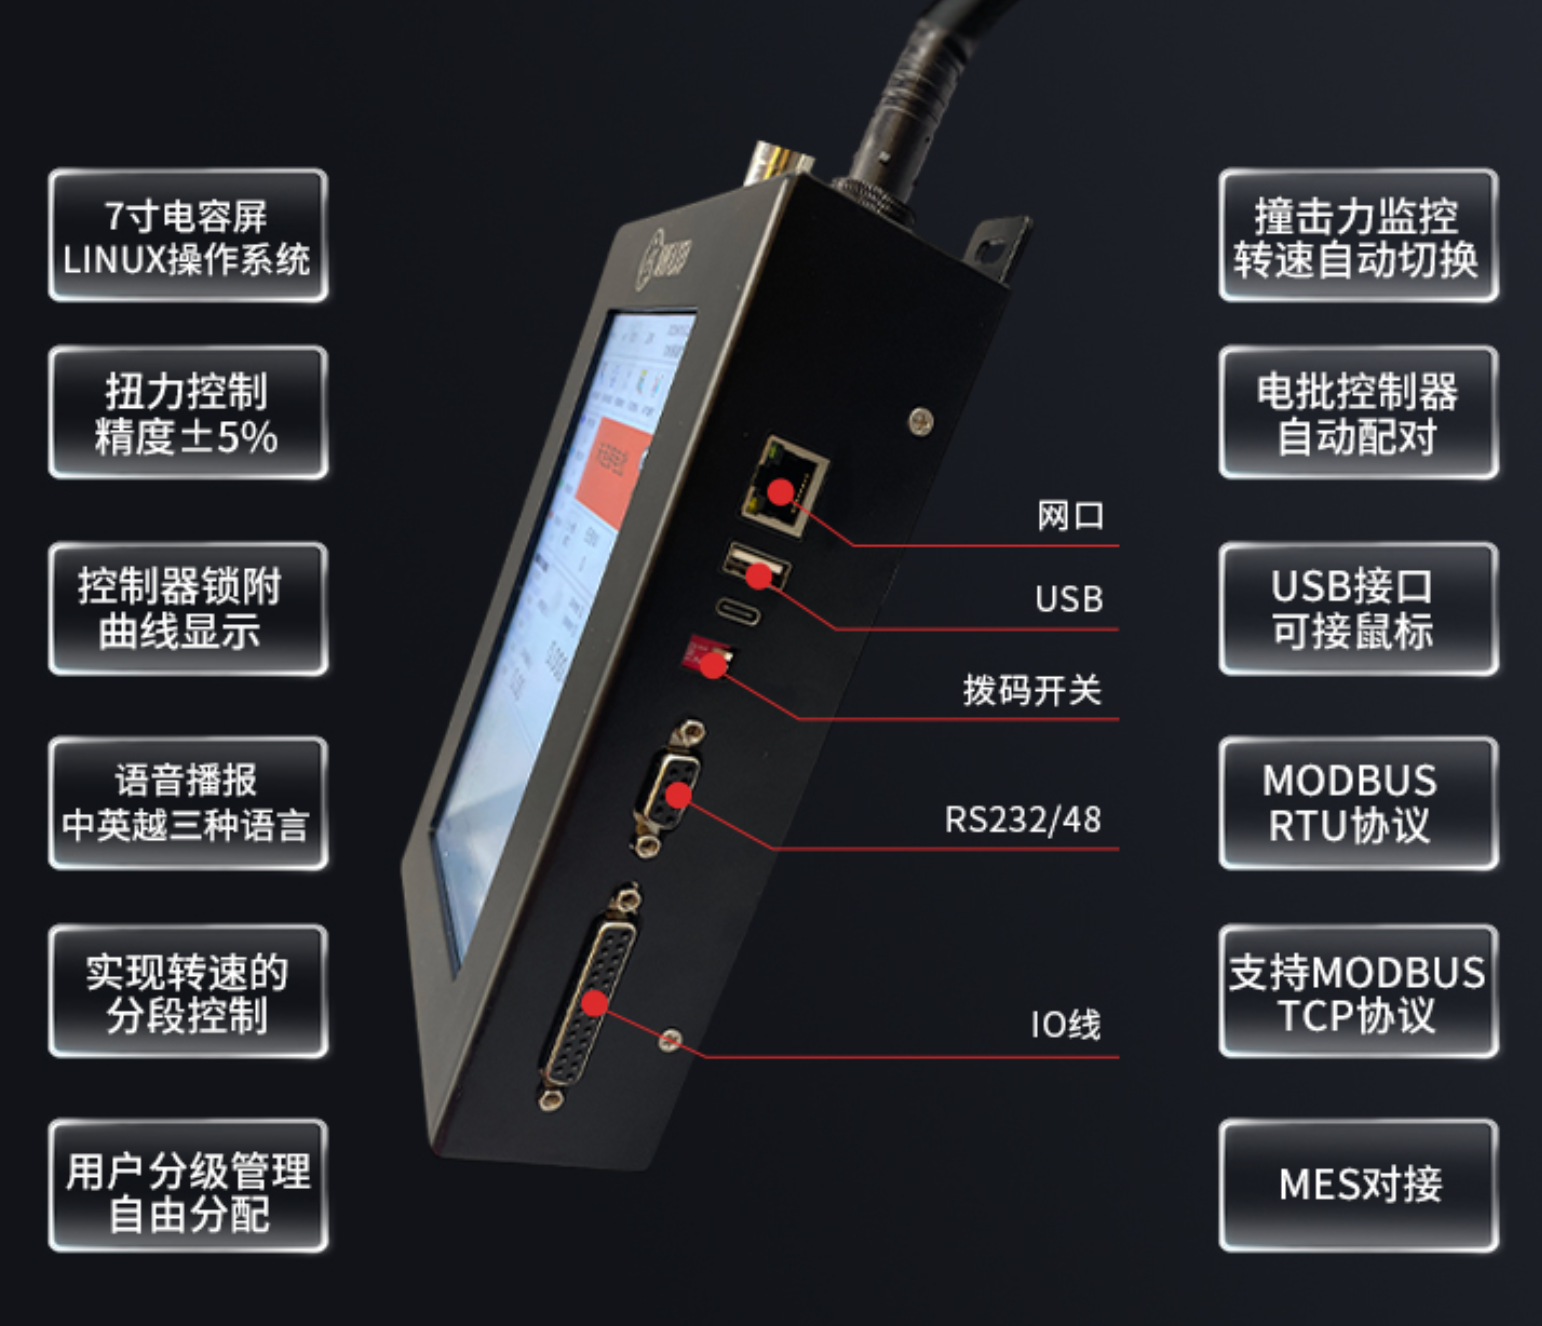
通过电批的触控屏或上位机软件,预先设置拧紧参数。以华旭智造智能电批为例,其搭载7英寸电容屏与Linux操作系统,支持最多5步的分步拧紧控制工艺。关键参数包括:扭矩上下限(超出时电批自动报警)、转速、拧紧角度、着座检测阈值(通常设为设定扭矩的35%-55%)以及软启动参数(针对小螺丝或塑胶件,缓慢加速至设定转速,避免损伤工件)。
二、任务设定与程序配置
1. 创建拧紧任务(Job)
智能电批采用“任务(Job)+参数集(Pset)”的管理架构。操作人员在系统中创建一个新的拧紧任务(Job),代表一个完整的拧紧作业流程。以华旭智造为例,设备支持16种拧紧任务,每种任务可设置5个拧紧步骤,拆卸任务支持2个拆卸步骤。
2. 配置多段拧紧步骤
每个拧紧步骤均可独立设定扭矩、转速和圈数。常见的三段式配置为:
第一段——低速寻牙(入牙阶段)** :低速启动,让批头准确导入螺丝头部凹槽,避免打滑或损伤螺纹。
第二段——高速拧入:加速将螺丝快速旋入工件,提升效率。
第三段——低速拧紧:减速至设定扭矩,精准完成最终锁付。
这种多段式编程能够有效应对不同牙型和材质的螺丝锁付需求,尤其适用于塑料柱、铜端子等软连接场景下的“假锁紧”问题。
3. 扫码联动与程序自动调用
在多品种混线生产场景中,操作人员可通过扫码枪扫描产品上的二维码或条形码,电批自动调用对应的拧紧程序和参数设置。这一设计极大简化了操作流程,降低了人工手动切换参数的误操作风险。
三、手持操作打螺丝的详细顺序
步骤1:取螺丝与定位
将螺丝垂直放入批咀(对于小于ф5mm的小螺丝),使螺丝本体与批咀呈180度垂直。将批头垂直对准螺丝孔位,确保电批轴线与螺丝完全垂直,避免倾斜导致滑牙或批头磨损。
步骤2:下压启动与自动锁付
下压开关拉杆,电批按照预设的多段程序自动执行锁付。操作过程中,电批的触控屏实时显示扭矩值、转速、角度等关键数据。系统同时实时监测扭矩曲线梯度——当梯度出现异常波动时,自动触发浮高、滑牙报警并反馈信号给PLC或控制卡作异常处理。
步骤3:自动停止与结果判定
当螺丝达到预设的目标扭矩时,电批自动停止。系统自动判定本次锁付结果——OK(合格)或NG(不合格)。智能电批内置浮高、滑牙、漏锁等十多种质量检测功能,可即时拦截不良品。具体检测能力包括:识别漏打、打歪、浮钉等不良情况;实时监控圈数角度变化,确保拧紧过程达到预期要求。
步骤4:按序完成全部锁付点位
在需要多点锁付的场景中,操作人员需严格按照标定顺序完成各点位的锁付。每完成一个点位,系统自动记录该点位的锁付数据并推进至下一个点位。
步骤5:异常处理与手动干预
若锁付过程中出现异常(如螺丝卡死、扭矩无法达标等),电批自动报警并停止运行。操作人员需检查问题原因(螺丝歪斜、孔径不符、批头磨损等),排除故障后重新执行。
四、数据记录与MES系统对接
1. 本地数据存储
每一次锁付操作的完整数据均被自动保存至电批控制器的本地数据库。以主流智能电批为例,本地数据库最多支持100万条结果数据和200条过程数据曲线的存储。记录内容涵盖:扭矩值、转角值、过程时间、拧紧曲线等关键信息。
2. 数据上传至MES系统
智能电批通过多种通信接口实现与MES系统的实时对接。支持的通信协议包括:
RS232/485接口:支持Modbus RTU协议
网络接口:支持Modbus TCP协议和HTTP协议
多路IO输入/输出:支持与PLC等设备联动
锁付完成后,数据通过上述接口实时上传至MES系统,实现生产数据的全流程闭环管理。
3. 数据可视化与深度分析
连接电脑后,智能电批可提供完整的扭矩-角度曲线图。系统支持多条曲线叠加对比,方便进行深度分析和工艺优化。上位机软件可自动生成CPK(过程能力指数)分析报告,用于评估装配过程的稳定性和一致性。
4. 全流程可追溯
每一颗螺丝的锁付数据都形成完整的数字化档案——扭矩曲线、拧紧圈数、角度变化等关键数据全部可追溯、可导出。当产品出现质量异常时,企业可以正向或反向追溯——从产品SN号追溯到具体工位、批次、操作人员、拧紧程序和完整的拧紧曲线。这种全流程可追溯能力,将品控从“事后抽检”升级为“过程全检”,为质量管理和工艺优化提供了坚实的数据基础。
从任务创建、参数配置到扫码调用程序,从手持操作锁付到数据实时上传MES,手持智能电批正在将螺丝锁紧这一传统工序转变为标准化、数据化、可追溯的精密工艺。它不再只是一把电动工具,而是智能制造体系中一个关键的“数据采集节点”——每一颗螺丝的拧紧过程都被量化为可分析的数据资产。这种从“拧完就走”到“每颗螺丝都有数字身份证”的转变,正是制造业迈向智能化、精益化的真实缩影。