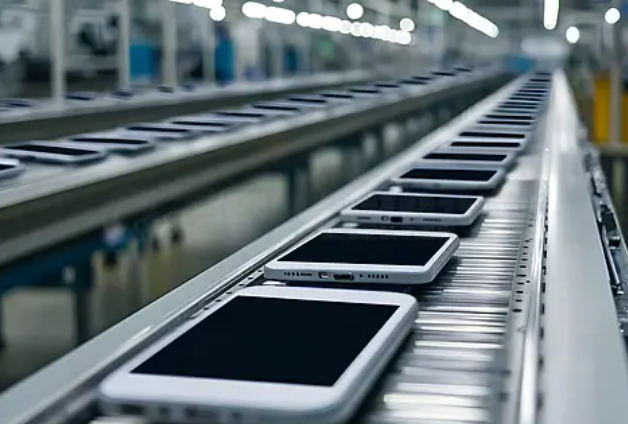
东莞长安镇,一家大型手机代工厂的无尘车间里,一条组装线正在以每小时五百台的速度生产某品牌旗舰机型。流水线上,工位依次排开:主板装进中框,扣上屏蔽罩,锁入固定螺丝;摄像头模组嵌入,排线扣合,再次锁付;屏幕总成贴合,边框螺丝逐一拧紧;最后合上后盖,完成整机组装。每一台手机经过的锁付工位少则七八个、多则十几个,每一颗螺丝的拧紧质量,最终汇聚成这部手机在用户手中的可靠性。
手机组装中的螺丝锁付,与家电、汽车有着本质区别。一台智能手机内部使用的螺丝,规格集中在M1.0到M2.5之间,长度大多在2到4毫米,拧紧扭矩通常在0.05到0.3牛米之间。这些螺丝小到肉眼需要放大镜才能看清螺纹,但它们锁付的对象却极其精密——主板上的PCB线路层厚不到1毫米,摄像头模组内部的光学元件对振动极度敏感,屏幕总成边框的螺丝孔位紧贴着显示区域的边缘。一颗螺丝扭矩偏差0.02牛米,可能不会立刻显现问题,但在用户手中经过几百次充放电的冷热循环后,松脱或开裂的风险就会成倍放大。
一、小螺丝的大问题:为什么传统电批在手机上不够用
手机产线上的微型螺丝锁付,面临三个传统电批难以跨越的技术障碍。
首先是入牙检测的盲区。M1.2的自攻螺丝在铝合金中框上拧入时,入牙瞬间的扭矩变化可能只有0.01牛米。传统电流式电批通过监测伺服电机电流来间接推算输出轴扭力,精度通常只有±5%到±10%,响应存在固有滞后。入牙时那0.01牛米的微弱信号,在电流监测的噪声中完全被淹没——等系统“感觉到”阻力时,螺丝往往已经发生了滑牙或错牙。手机产线上的工人最怕的就是这种情况:螺丝打下去看似到位了,实际上螺纹已经损坏,但当时看不出来,等到整机测试振动环节才暴露问题,只能拆机返工。
其次是软硬材料的识别难题。手机中框是铝合金或不锈钢,内部支架是工程塑料,主板螺丝孔位嵌入铜螺母。同一条产线上,同一把电批要在不同材质的螺纹孔中完成锁付。自攻螺丝在铝合金上拧入时,攻丝阶段会出现一个明显的扭矩峰值;在塑料柱上拧入时,扭矩曲线更加平缓;在铜螺母中拧入时,则几乎感觉不到攻丝阻力,直接进入扭矩爬升阶段。如果电批无法识别这些差异,用同一套参数去应付所有材料,结果就是铝合金上扭矩不足、塑料上扭矩过大开裂、铜螺母上扭矩精准但效率低下。
第三是空间极限操作。旗舰手机的堆叠设计已经将内部空间压缩到了极致,摄像头模组旁边的一个螺丝位,批头进入角度偏差超过2度就可能刮伤旁边的排线或电容。工人操作时既要保证批头垂直,又要控制下压力度,同时还要在极短的时间内完成锁付——手机产线的节拍要求单颗螺丝锁付时间控制在2到3秒以内。
二、传感器式直测:手机拧紧的精度底座
HWAXU智能电批的技术选择,直接回应了上述三个问题。其核心是在扭力输出轴内置应变片传感器,实时、直接测量每一毫秒的力矩变化,响应时间小于1毫秒。扭力控制精度稳定在±2%到±5%,在关键量程区间——也就是手机螺丝常用的0.05到0.3牛米——可以实现更高精度的表现。
这个技术路径在手机产线上的价值是结构性的。电流式方案测的是电机端的电气信号,经过齿轮箱、轴承、传动轴之后,输出轴上的真实扭矩已经发生了偏差——而且这种偏差随着设备老化持续累积。传感器式方案直接测量输出轴末端的物理形变,不受传动损耗影响,精度始终锚定在物理层面。在每天两班倒、年产数千万台手机的代工厂里,这意味着电批在整个使用寿命周期内不需要频繁校准,设备的一致性得以长期保持。
更重要的是,直接测量使电批能够感知到微扭矩范围内极其细微的变化。一颗M1.0螺丝入牙时那0.01牛米的扭矩波动,传感器式方案能够清晰捕捉并实时分析其梯度形态——是正常入牙的平滑上升,还是异常滑牙的陡然跌落,还是错牙的剧烈波动——系统在毫秒级时间内做出判断。这相当于给每一颗微型螺丝的入牙过程都配了一个“高速摄像机”,而不是传统方案那种只能看“回放录像”的滞后监测。
三、多段编程:让每一颗螺丝都有自己的拧紧节奏
HWAXU智能电批支持16种拧紧任务,每种任务可设置5个拧紧步骤,每个步骤可独立设定转速与扭力阈值。这个功能在手机产线上的应用场景非常具体。
以某款折叠屏手机的中框螺丝锁付为例。这颗螺丝是M1.4的自攻螺丝,穿过铝合金中框拧入内部的铜螺母。工程师将拧紧过程拆解为三个阶段:入牙阶段设定转速每分钟120转、扭力阈值0.02牛米,确保螺丝在高速自动送料后能够准确对位,避免因冲击造成螺纹损伤;快速拧入阶段提速至每分钟500转,在保证螺纹成型质量的前提下提升效率;最终拧紧阶段切换至精密扭力控制,按预设的0.18牛米完成锁付。
三个阶段自动衔接,总耗时控制在2.5秒以内。而对于另一款采用塑料中框的平价机型,同样是M1.4的自攻螺丝,工程师会将入牙阶段的转速进一步降低至每分钟80转,并将最终扭力上限下调至0.12牛米——塑料柱的承力极限远低于金属。同一条产线上,工人扫描产品二维码后,电批控制器自动载入对应程序,无需任何手动调整。
四、浮高滑牙检测与数据闭环:从盲拧到透明拧紧
手机产线对品质的要求是零缺陷。一颗螺丝没打到位,可能导致整部手机在跌落测试中屏幕翘起;一颗螺丝扭矩不足,可能在用户日常使用中松脱,造成内部异响甚至短路。传统产线上,锁付质量依赖抽检——每几十台抽一台拆开检查——发现不良时,同批次的产品可能已经流入了包装环节。
HWAXU智能电批的实时监测功能将品控前置到了每一个锁付动作本身。锁付过程中系统实时监测扭矩曲线梯度,浮高(螺丝未完全旋入)表现为扭矩曲线在达到预设圈数前就出现异常平缓;滑牙(螺纹受损)表现为扭矩曲线持续无法爬升;漏打则直接触发未锁付报警。一旦检测到异常,系统自动触发报警并反馈信号给PLC,将不良品拦截在当前工位。
与此同时,每一颗螺丝的锁付全过程都被完整记录下来——扭矩曲线、拧紧圈数、最终扭矩值、锁付时间。这些数据通过RS232或485 Modbus协议上传至MES系统。每一台手机对应一个序列号,该序列号下绑定了所有螺丝的锁付数据。当某批次产品在市场上出现质量反馈时,品质工程师可以在系统后台调出该批次每一台手机的锁付曲线,精准定位是哪一颗螺丝、哪一个工位、哪一个时间点出现了偏差。这种从“盲拧”到“透明拧紧”的转变,对于手机这种对质量追溯性要求极高的产品而言,是从被动应对到主动管理的根本性升级。
五、产线落地:从主板到外壳的全流程覆盖
在手机生产的实际场景中,HWAXU智能电批的不同型号适配不同工位。HWA-S系列为手持式枪型设计,适用于手机组装线上对操作灵活性要求较高的人工工位。HWA-J系列为机用式智能电批,可集成到自动锁螺丝机中,配合视觉引导系统实现螺纹孔的自动识别与定位。两类产品共享同一技术平台——0.01牛米到150牛米的超宽扭力覆盖、传感器式直接测量、毫秒级响应。
从主板固定螺丝的0.08牛米微扭矩控制,到中框结构螺丝的0.2牛米精密紧固,再到屏幕边框螺丝的0.15牛米一致性锁付,HWAXU智能电批用一套技术平台贯穿了手机从核心电子部件到整机组装的全流程拧紧工艺。在手机产线每天数万次的锁付循环中,每一颗螺丝的拧紧都遵循着同样的精度标准、同样的过程控制和同样的数据记录——这才是智能生产在拧紧环节的真正含义。