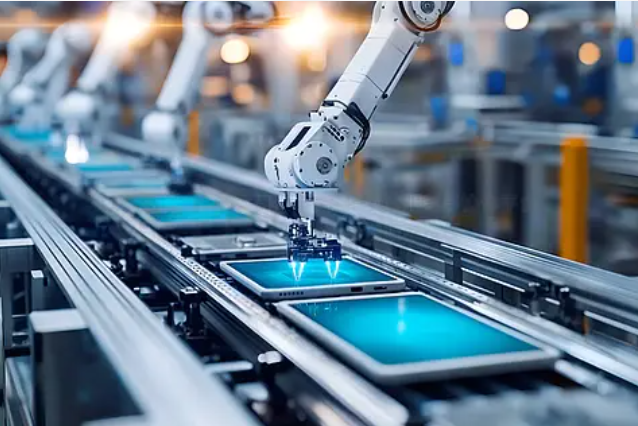
珠三角某大型平板电脑代工厂的组装车间,早晨八点,产线准时启动。这条线当天排产的是某品牌新款平板电脑,目标产量八千台。从主板贴合、摄像头安装、电池固定到屏幕总成合盖,整条产线分布着十几个锁付工位,每台平板经过这些工位时,累计要完成二十余颗不同规格螺丝的拧紧。
一台平板电脑的螺丝,规格集中在M1.0到M2.5之间,拧紧扭矩从0.08牛米到0.5牛米不等。这个扭矩区间,比手机稍大,但比笔记本小,刚好落在消费电子锁付的“中间地带”。正是这个“中间地带”,对拧紧设备提出了兼顾客精度与柔性的要求——既要能处理M1.0微型螺丝的微扭矩控制,又要能应对M2.5结构螺丝的相对高扭矩锁付,还要在同一把电批上实现多规格、多材料的快速切换。
一、主板工位:0.1牛米的精度红线
产线中段,主板安装工位上,工人将一块集成了处理器、内存、电源管理芯片的PCB板放入中框的定位槽中,对准六个螺丝孔位,拿起电批开始锁付。这六颗M1.4的螺丝,每颗的拧紧扭矩设定为0.12牛米,误差允许范围±0.005牛米。
这是一个什么概念?0.12牛米大约相当于用两根手指轻轻捏住一枚一元硬币的力度。扭矩偏大0.01牛米,可能压裂PCB板内部走线——平板电脑的主板通常只有0.8到1.0毫米厚,多层线路叠压,过大的应力会在长期热循环中导致线路断裂。扭矩偏小0.01牛米,螺丝可能在用户日常携带的振动中松脱,造成主板移位、排线接触不良。
传统电流式电批通过监测电机电流间接推算扭力,精度仅±5%到±10%。在0.12牛米的量程下,±5%意味着0.006牛米的绝对误差——刚好跨过了主板螺丝的容忍红线。而HWAXU智能电批采用传感器式直测方案,在扭力输出轴内置应变片传感器,实时直接测量每一毫秒的力矩变化,响应时间小于1毫秒。扭力控制精度稳定在±2%到±5%,旗舰系列可达±1%。在0.12牛米的量程下,这意味着绝对误差被压缩到0.0024牛米以内——精度提升了一个数量级。
更关键的是入牙检测。M1.4螺丝入牙瞬间的扭矩变化只有0.005牛米左右,传统电流式电批的响应延迟和精度误差根本无法区分这是正常入牙还是异常滑牙。HWAXU的传感器式方案能够在毫秒级时间内捕捉到这一微弱信号的变化梯度——是平滑上升还是陡然跌落——并实时做出判断。工人实际操作中的感受是:电批在螺丝接触到螺纹孔的瞬间就有了明确的“感知”,如果角度不对或螺纹有损伤,电批会立即报警并停止动作,而不是等拧到底才发现问题。
二、中框工位:从铝合金到塑料的材质切换
产线往前推三个工位,是屏幕支架的安装。平板电脑的中框通常是铝合金一体成型,但内部的屏幕支架、电池仓隔板则大量使用工程塑料。同一把电批,前一颗螺丝拧入铝合金中框,后一颗螺丝拧入塑料支架——材质不同,锁付特性完全不同。
自攻螺丝在铝合金上拧入时,攻丝阶段会出现一个明显的扭矩峰值,然后进入平稳的旋入段,最后在底部达到拧紧扭矩。而在塑料上拧入时,扭矩曲线更加平缓,峰值不明显,但底部一旦达到塑料的承力极限,扭矩会急剧上升——过一点点就会导致塑料柱开裂。
HWAXU智能电批支持16种拧紧任务,每种任务可设置5个拧紧步骤,每个步骤可独立设定转速与扭力阈值。工程师针对不同材质分别设定了独立的拧紧程序——铝合金中框的螺丝采用三段式拧紧(入牙低速、快速拧入中速、最终拧紧精密控制),塑料支架的螺丝则进一步降低入牙转速和最终扭力上限。
产线换线或工位切换时,工人只需用扫码枪扫描工位上的产品条码,电批控制器自动载入对应的程序,整个过程不到一秒。参数切换记录自动上传至MES系统。在平板电脑代工厂每天多次换线的节奏下,这一功能直接消除了手动调参的误操作风险——一次扭矩设定错误,可能导致整批中框报废。
三、电池工位:柔性材料的锁付难题
电池安装是平板电脑组装中最容易被忽视的拧紧难点。平板电脑的电池通常用双面胶固定在中框的电池仓内,再用一两颗螺丝和金属压片进行二次固定。电池本身是柔性件,压片的材质是薄不锈钢或铝合金,厚度不到0.5毫米。
锁付电池压片螺丝时,如果扭矩过大,压片会变形凹陷,压迫电池表面,长期使用中可能导致电池鼓包或内部短路。如果扭矩不足,压片松动,电池在跌落测试中可能移位,拉扯排线造成断路。
这个工位对拧紧的要求是“刚刚好”——既要压住电池不让它晃动,又不能对电池施加任何额外的应力。HWAXU智能电批的实时扭矩监测功能在这里发挥了关键作用:系统在锁付过程中持续监测扭矩曲线,一旦检测到扭矩上升速度异常(意味着压片已经开始变形),立即报警并停止动作。工人反映,用了智能电批之后,电池工位的返工率从原来的3%降到了0.5%以下。
四、数据闭环:每一颗螺丝都有“身份证”
平板电脑产线的末端,每台完成组装的平板经过功能测试后,会被赋予一个唯一的序列号。这个序列号在MES系统中关联了这台平板从主板到外壳所有螺丝的锁付数据——每一颗螺丝的扭矩曲线、拧紧圈数、最终扭矩值、锁付时间。
HWAXU智能电批支持通过RS232或485 Modbus协议将锁付曲线直接上传至MES系统。锁付完成后,数据通过RS485总线汇总,支持上位机软件生成CPK(过程能力指数)分析报告,百万级信息储存量确保了长期生产数据的可追溯性。
这套数据闭环在平板电脑制造中的实际价值,在一次质量事件中得到了验证。去年某批次平板电脑在海外市场出现屏幕边框松动的投诉,品质工程师在MES系统中调出了该批次所有产品的锁付数据,发现松动的产品集中在某一天下午生产的批次中,进一步追溯发现当天下午该工位的电批在换线后未正确载入新程序,仍然使用了上一款产品的低扭矩设定。问题定位只用了不到半小时,而同批次已出货的产品通过序列号精准锁定,仅召回了受影响的一小部分,避免了整批次大规模召回。
五、百万次寿命:平板产线的长期账本
平板电脑代工厂的产线通常是两班倒,每班十小时,单颗螺丝的锁付时间约2到3秒。一个锁付工位每天要完成上万次拧紧动作,一年下来就是数百万次。
普通电批的使用寿命通常只有一到两年便达到报废年限。而HWAXU智能电批采用高端进口伺服电机,伺服电机的使用寿命通常在100万次左右,是普通电批的3到5倍。在每日两班倒、满负荷运转的产线条件下,这意味着设备可以稳定工作三到四年而无需更换电批。对于代工厂而言,设备寿命延长一倍,意味着设备采购成本和停机换线成本直接减半。
更重要的是精度保持。电流式方案随着设备老化,推算偏差会持续累积;而HWAXU的传感器式方案始终锚定在物理层面,精度漂移被控制在极低水平。在平板电脑这种对扭矩一致性要求极高的产品上,这意味着电批从投入使用到报废,拧出的每一颗螺丝都保持着同样的精度——不会出现“新电批打得好、旧电批打不准”的情况。
从主板工位上M1.4螺丝的0.12牛米微扭矩控制,到中框M2.0结构螺丝的0.3牛米精密紧固,再到电池压片螺丝的柔性锁付,HWAXU智能电批贯穿了平板电脑从核心电子部件到整机组装的全流程拧紧工序。在平板产线每天数万次的锁付循环中,每一颗螺丝的拧紧都遵循着同样的精度标准、同样的过程控制和同样的数据记录。这背后是一套将传感器式直测、多段编程、实时检测与数据追溯整合为一体的拧紧工艺体系——它不追求某一项参数的噱头,而是在平板电脑这个对精度、良率和可追溯性要求都极高的制造场景中,把拧紧这件事做到了可量化、可控制、可追溯。