在智能制造的时代浪潮下,拧紧工艺早已不是简单的“旋入螺丝”。一颗精密螺丝的锁付质量,关乎产品的安全、寿命与可靠性。华旭智造凭借在精密拧紧领域深耕25年的技术积淀,以独创的传感器式智能电批技术,重新定义了智能拧紧的标准。而其核心优势之一,就在于对速度(转速)、扭力(扭矩)和圈数(角度)三大核心参数的精准设置与灵活控制。
一、技术基石:传感器式直接测量
理解参数设置之前,有必要先了解华旭智造的技术原理。传统电批通过监测电机电流间接推算扭力,精度仅为±5%至±10%,且响应存在滞后。华旭智造HWA-SE系列则直接在扭力输出轴内置应变片传感器,实时、直接测量每一毫秒的力矩变化,响应时间小于1毫秒。这一颠覆性设计将扭力控制精度锁定在±2%至±5%,扭力覆盖范围从微型无人机镜头的0.01N·m到汽车结构件的150N·m。正是这种“直接测量”的技术底座,让速度、扭力、圈数的每一项设置都具备了真实、精准的数据支撑。
二、速度(转速)的设置
华旭智造智能电批支持多段转速编程,锁付过程可根据工艺需求分阶段设置不同转速。一般而言,拧紧过程可分为三个阶段:
入牙阶段(低速):设置较低的转速(通常200-400转/分),确保螺丝精准入牙,避免歪斜或损伤螺纹。这一阶段对精密螺丝和塑料件尤为重要。
快速拧入阶段(中高速):螺丝入牙后切换至较高转速(通常600-1000转/分),快速将螺丝拧入,提升生产效率。
拧紧阶段(低速):接近目标扭力时再次降低转速,以低速精确达到设定扭矩值,避免过冲。
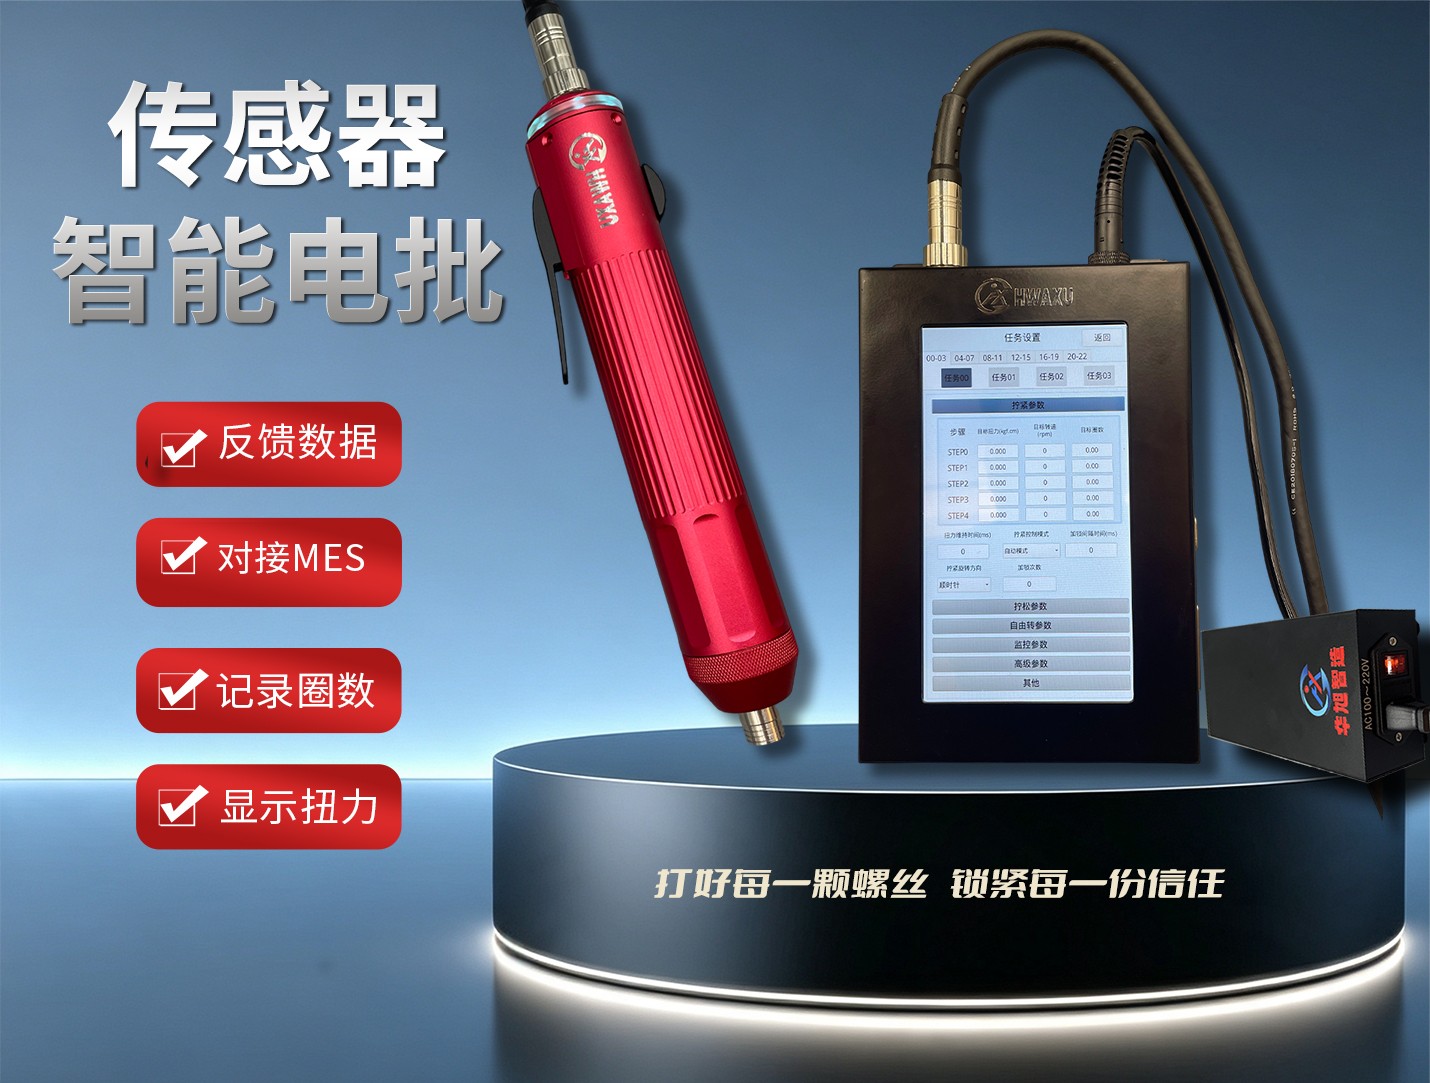
华旭智造支持每个拧紧任务设置5个步骤,每个步骤均可独立配置转速,实现“慢—快—慢”的精细化速度控制。操作人员通过7英寸工业级控制器显示屏即可完成设定。
三、扭力(扭矩)的设置
扭力是衡量螺丝锁付质量最核心的指标。华旭智造智能电批的扭力设置具有以下特点:
多单位支持:支持mN.m、0.01kgf.cm、lbf.in、N.m和kgf.cm等多种扭矩单位,方便在不同标准下进行设定与测量。
分段扭力编程:每个拧紧步骤均可独立设置目标扭力值。例如,第一段可设置为目标扭力的70%作为减速触发点,转入第二段转速后再以最终扭力值完成拧紧。
扭力维持功能:对于塑胶件等具有一定弹性的材料,可开启扭力维持功能,最长时间200ms,建议设定在20-100ms之间,既保证螺丝牢固又保护马达寿命。
设置参考:不同场景下的扭力设定需结合螺丝规格和材料特性——电子产品通常0.5-2N·m,金属结构件则需更高扭力。华旭智造支持16种拧紧任务,每种任务可独立存储扭力参数,通过扫码枪即可自动调用对应程序,实现快速切换。
四、圈数(角度)的设置
圈数控制是确保拧紧质量的关键辅助手段。华旭智造智能电批可实时监控圈数角度,确保拧紧过程达到预期要求。
圈数分段设置:以典型的“慢—快—慢”三段式为例——第一段设置0.5圈低速入牙,确保精准对位;第二段设置快速旋入的圈数(总圈数需比拧松圈数至少小1.5圈);第三段低速拧紧直至达到目标扭力。
圈数监控与报警:可设定锁付圈数的上下限范围,超出范围时自动报警输出。若有效圈数未达到设定值而出现浮锁,可能原因包括设置扭力过小、螺丝打歪或螺纹孔异常等。
与扭力的协同:圈数控制通常与扭力控制配合使用——以扭力优先达到为准,圈数作为辅助判定。实际运动圈数 = 设定圈数 - 浮高界定圈数。这种双参数验证机制有效杜绝了浮高、滑牙等质量问题。
五、参数设置的整体流程
华旭智造智能电批的参数设置通过控制器界面完成,操作简便。基本流程为:首先根据螺丝规格和工件材质确定目标扭力值;其次分阶段设定转速策略(入牙低速、快速拧入中高速、拧紧低速);然后设定各阶段的圈数分配;最后进行试锁验证,通过连接电脑查看扭矩曲线,评估拧紧过程的稳定性和准确性。所有参数均可永久保存,断电不丢失。
华旭智造智能电批通过传感器式直接测量技术,将速度、扭力、圈数三大参数的设置从“经验估算”升级为“精准控制”。16种任务×5个步骤的多段编程能力,配合毫秒级响应与±2%的扭力精度,让每一颗螺丝的拧紧都成为可量化、可追溯、可优化的精密工艺。这不仅是工具层面的升级,更是中国制造从粗放走向精益的时代缩影。