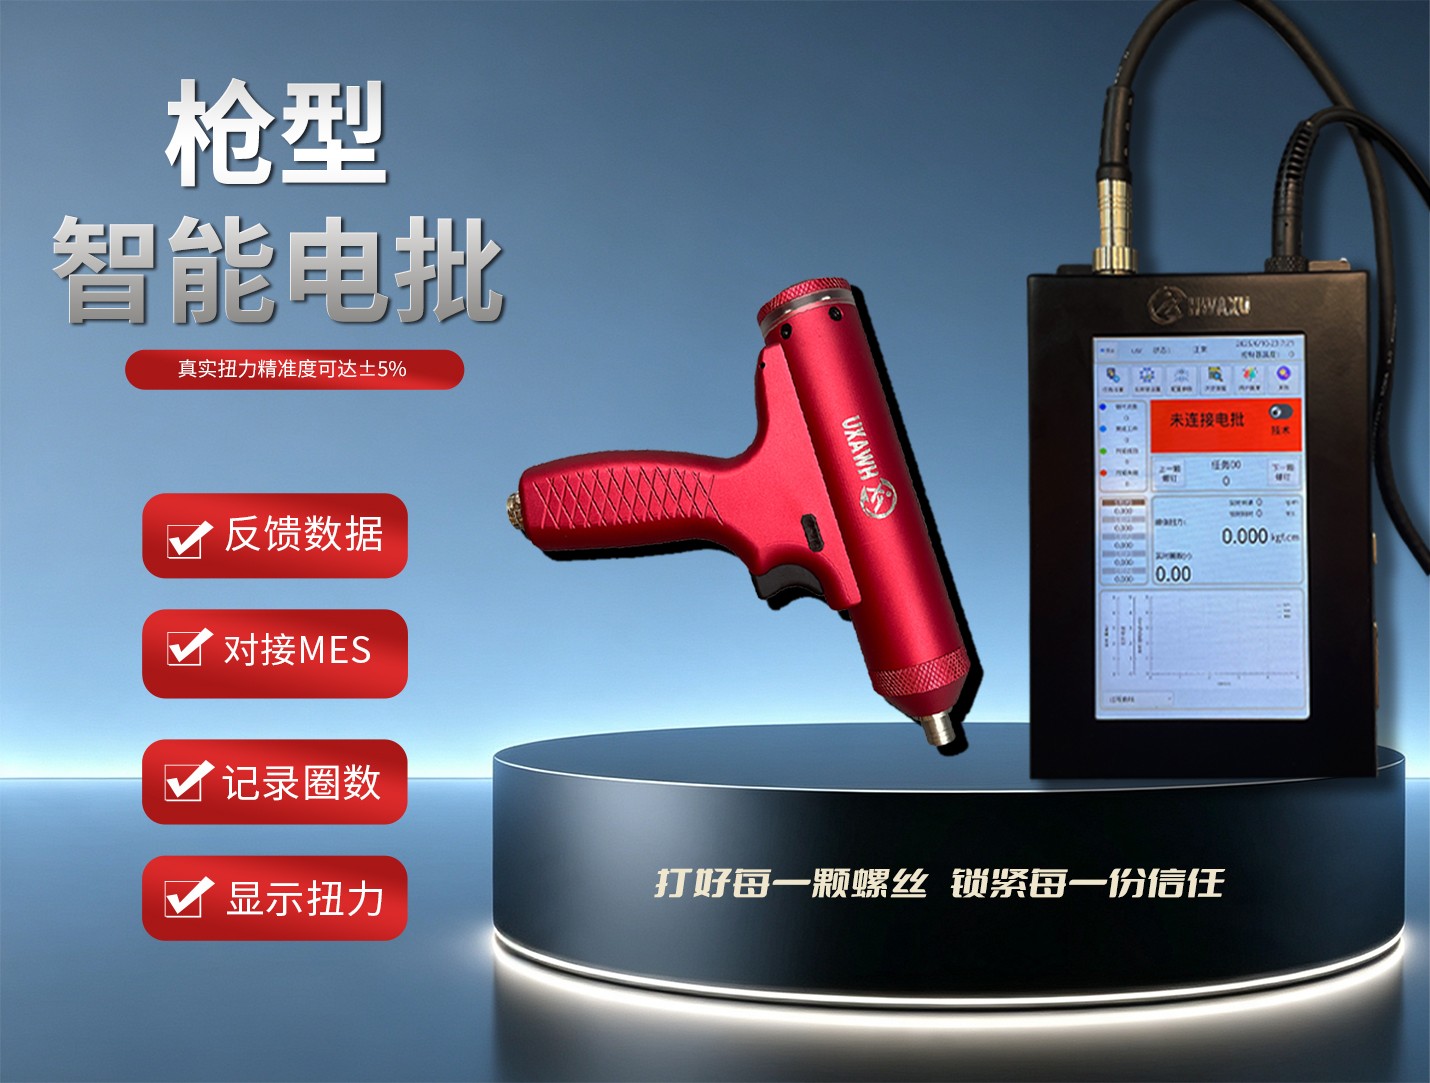
华旭智造的智能电批的适用性不能简单用“能打什么螺丝”来概括,更准确地说——它能覆盖从微型精密螺丝到大型结构螺栓的广阔范围,关键在于根据螺丝的尺寸、头型、螺纹形式、材质特性以及拧紧位置等维度,匹配合适的扭矩量程与拧紧策略。
尺寸规格:从微米级到毫米级全覆盖
智能电批在螺丝尺寸上的覆盖能力极为宽泛。在微型化一端,有专为微细螺丝研发的智能电批,可对应M0.6至M1.6的极微小螺丝。这类螺丝常见于智能手机摄像头模组、助听器、微型无人机等精密电子设备中,螺丝直径仅比头发丝略粗,对扭矩控制精度的要求达到±0.01 kgf.cm级别。
在中等规格区间,主流智能电批可覆盖M0.8至M8.0的螺丝锁付场景,部分高性能产品则将这一范围扩展至M0.8至M12.0。而在更大规格一端,有智能电批产品可覆盖螺丝规格达M0.8至M18。从微型无人机镜头模组的M0.6级微螺丝,到新能源汽车底盘结构件的M12级高强度螺栓,同一套智能电批系统通过更换不同扭矩模块和批头即可全部覆盖。
螺丝头型:主流花型一网打尽
智能电批对不同螺丝头型的适配能力同样全面。常见的头型包括一字、十字、三角、梅花、内六角、外六角、外六方、H头等。其中,十字槽是3C电子和家电行业最常见的规格;梅花槽(又称六角星形)因其受力均匀、不易打滑的特性,在汽车和航空领域广泛应用;内六角和外六角则多见于机械结构和紧固件装配中。
此外,智能电批还可处理组合螺丝(带垫片一体式)、机米螺丝(无头紧定螺丝)甚至铆钉等特殊紧固件。对于带垫片的螺丝,智能电批通过扭矩与角度的复合监控,能够准确判断垫片是否漏装或压装不到位。
螺纹形式:机牙、自攻牙与自钻牙
从螺纹结构的角度,智能电批能够处理的螺丝主要分为三大类。
机牙螺纹(机械螺丝)依赖螺母或工件中预制的内螺纹进行配合,锁付时主要克服的是螺纹副之间的摩擦力。智能电批在此类场景中主要控制最终扭矩,确保达到设计规定的夹紧力。这类螺丝广泛应用于有金属嵌件的塑胶壳体、发动机缸体等需要高强度和可拆卸的场景。
自攻螺纹(自攻螺丝)在锁付过程中自行在工件材料中攻出内螺纹,拧紧全程阻力曲线呈现“初始攻入高扭矩-旋入中段平稳-贴合后急剧上升”的特征。智能电批的多阶段拧紧策略在此类场景中尤为关键——需要在攻入阶段提供足够的动力突破材料阻力,在贴合阶段精确控制最终扭矩以防“打爆”塑胶螺柱。典型的应用场景包括塑胶外壳组装、钣金连接等。
自钻螺纹(自钻螺丝)在尖端带有钻削功能,可在薄金属板上一次完成钻孔、攻丝和锁付三道工序。智能电批在此类应用中需要配合更高的转速和更大的扭矩输出,同时通过实时扭矩曲线监控钻削过程是否顺畅。
螺丝材质与表面处理
智能电批可处理的螺丝材质涵盖铁、铜、不锈钢、塑料等。不同材质对拧紧工艺的影响显著:不锈钢螺丝因表面摩擦系数高、容易产生冷焊现象,需要更精确的扭矩控制和更低转速;铜螺丝质地较软,过高的扭矩容易造成滑牙;塑胶螺丝则需要极低的扭矩和软启动功能以避免断裂。
表面处理方式也会影响锁付质量。电镀、达克罗、磷化等不同处理工艺会改变螺丝表面的摩擦系数,进而影响扭矩-夹紧力的换算关系。智能电批通过扭矩+角度的复合控制策略,能够有效补偿因表面处理差异带来的扭矩波动。
特殊螺丝与复杂工况
沉头螺丝的锁付要求批头在旋入过程中保持绝对垂直,智能电批可通过角度监控判断批头是否偏斜。深孔内的螺丝锁付因视线受阻、操作空间狭小,传统手工操作极易出现偏斜或不到位,智能电批的闭环控制可在操作者无法直接观察的情况下确保每一颗螺丝精确到位。超短螺钉的拧紧则需要精确控制扭矩、转速、角度,确保螺丝锁付到位而不损伤工件。此外,智能电批还可适应横向、卧式、斜孔、侧面、水平、平面、多角度等多种拧紧角度,以及单轴、双轴、多轴、双工位、多工位等多种拧紧工位。
智能电批的“能打什么螺丝”本质上是一个多维度匹配问题。从M0.6的微型精密螺丝到M18的大型结构螺栓,从一字、十字到梅花、内六角等各种头型,从机牙、自攻牙到自钻牙等不同螺纹形式,从铁、铜、不锈钢到塑胶等多元材质——智能电批凭借宽泛的扭矩量程、可编程的多阶段拧紧策略和实时的过程监控能力,几乎覆盖了现代工业装配中所有的螺丝锁付场景。真正决定一台智能电批能否胜任某项任务的,不是它“能不能打”某种螺丝,而是其扭矩精度、控制策略和监控能力是否与具体工况相匹配。
需要更多技术支持请联系我们的售后服务!