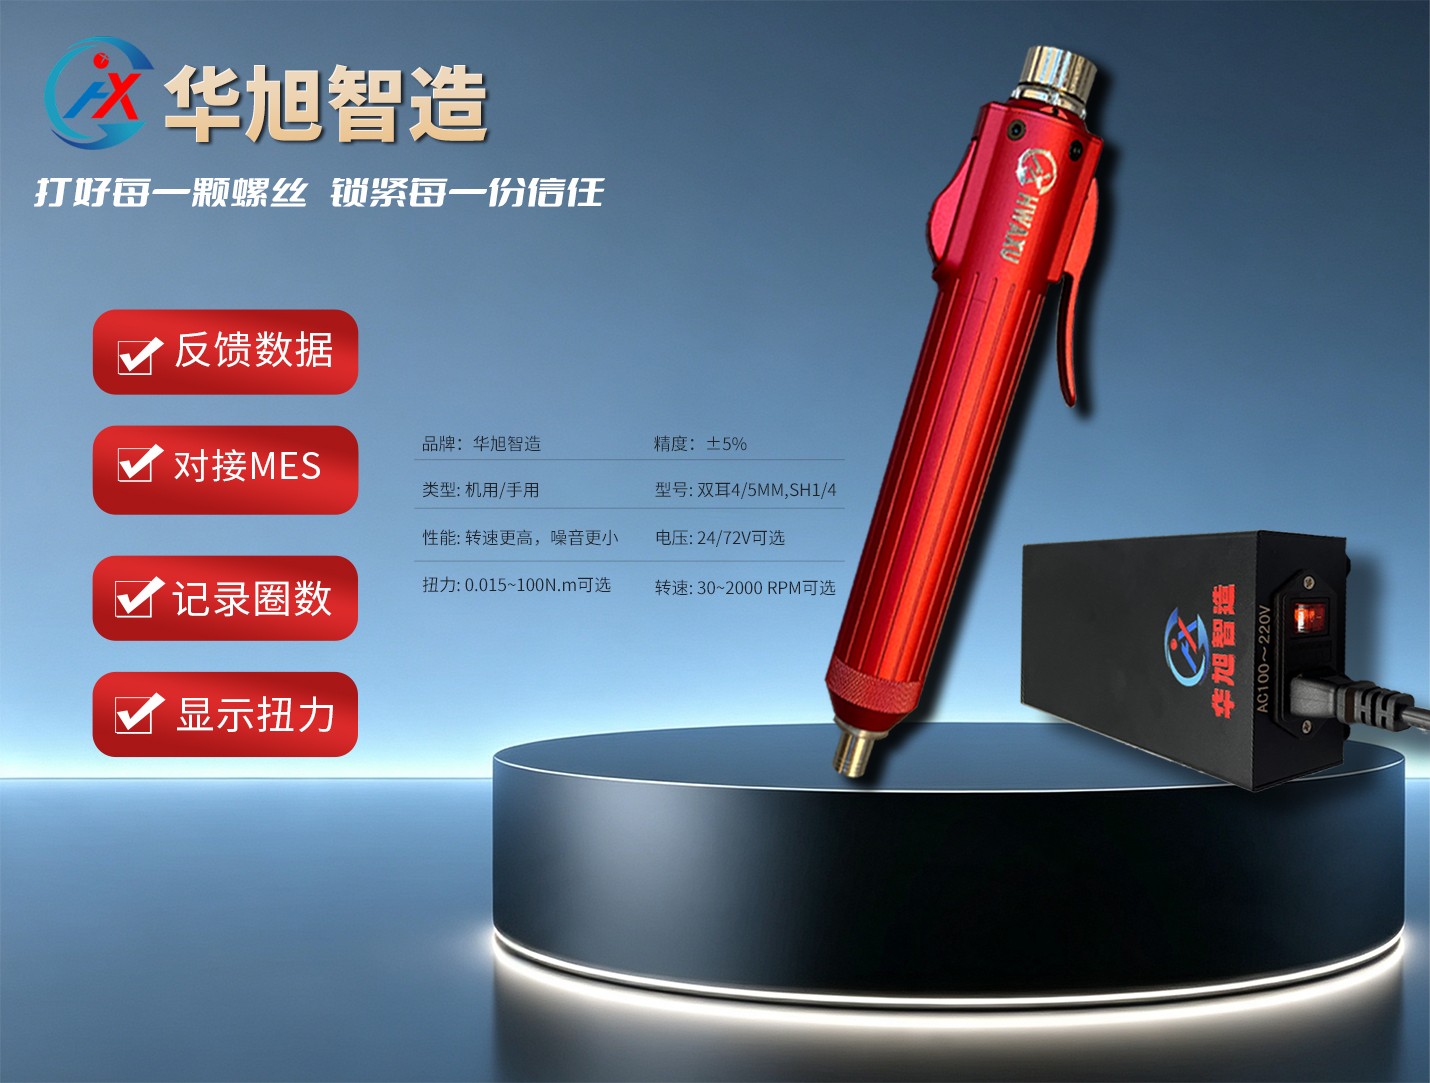
在现代精密装配工业中,一颗螺丝的锁付质量往往决定着整台设备的安全与寿命。华旭智造智能电批凭借其独创的16种拧紧任务管理体系,配合每种任务5个拧紧步骤的精细化编程能力,将拧紧工艺的可控性推向了前所未有的高度。本文将深度解析这一多任务管理系统的设置逻辑与技术实现。
一、任务管理的架构设计:16种任务的逻辑分层
华旭智造智能电批的16种拧紧任务,本质上是为同一把电批赋予了16套独立的工艺配方。在一条复杂的装配产线上,同一工位往往需要处理多种规格的螺丝,从M1.0的微型精密螺丝到M6的高强度紧固件,每种螺丝对扭矩、转速、拧紧圈数的要求各不相同。传统方案需要为每种螺丝配备不同的电批或频繁手动调整参数,而华旭智造的16任务体系让一把电批即可覆盖全部需求。
每项任务均包含完整的拧紧参数集:目标扭矩、转速曲线、拧紧圈数、角度监控阈值、各阶段时长等。这些参数并非孤立存在,而是构成了一套完整的工艺控制逻辑,从螺丝入牙的初始阶段,到快速拧入的主体阶段,再到最终拧紧的收尾阶段,全程均有对应的参数约束。
二、五段拧紧步骤:从入牙到锁紧的精密编程
华旭智造智能电批每种任务支持5个拧紧步骤,这一设计远超行业普遍的3步拧紧方案。五段编程的核心价值在于:将螺丝从放入螺孔到完全锁紧的完整过程,拆解为五个可独立调控的工艺阶段,每个阶段的扭矩、转速、圈数均可独立设置。
典型的多段拧紧策略设置如下:
第一段,低速寻牙。以较低转速(如200至300转每分钟)和低扭矩启动,让批头精准引导螺纹入孔。此阶段转速过快易导致螺纹乱牙或批头滑出,低速寻牙确保了入牙的成功率。
第二段,高速快拧。螺纹正确啮合后,电批自动切换至高速模式(可达1500转每分钟以上),将螺丝快速旋入至接近底部。此阶段以效率为优先,大幅缩短单颗螺丝的锁付周期。
第三段,中速过渡。在螺丝接近贴合面时降低转速,避免高速冲击导致螺纹损伤或工件变形。
第四段,低速精拧。以低速(如100至300转每分钟)进入最终拧紧阶段,精确控制扭矩爬升速率,确保最终扭矩值精确落在目标范围内。
第五段,扭矩保持与检测。达到目标扭矩后,电批维持短时扭矩输出,同时系统实时比对扭矩曲线、圈数角度等数据,判断是否出现浮高、滑牙等异常。
这五段并非固定模板,工程师可根据实际工艺需求灵活配置每段的参数组合。例如,对于自攻螺丝,可适当延长第一段的寻牙时间并增加圈数监控;对于已有内螺纹的精密件,则可缩短寻牙阶段,直接进入高速拧入。
三、任务的调用与切换:扫码驱动与自动识别
16种任务若只能通过菜单手动切换,其效率价值将大打折扣。华旭智造智能电批的核心创新在于任务调用的自动化机制。
扫码枪调用是其中最直接高效的方式。操作员扫描工件或螺丝包装上的二维码或条形码,电批自动识别并调用对应的拧紧任务程序。这一设计彻底消除了人为选错参数的风险,在混线生产中尤其关键。同一产线上流转的不同型号产品,各自对应不同的螺丝规格和拧紧参数,扫码调用确保了什么产品用什么参数的绝对准确。
IO信号触发则适用于自动化集成场景。电批通过多路IO输入接收来自PLC或上位机的任务编号信号,实现任务的自动切换。这意味着整条生产线可以根据工件的流转,自动为每一颗螺丝匹配最合适的拧紧工艺。
任务链编程则进一步提升了复杂装配的效率。对于同一工件上多种规格螺丝的锁付,系统支持任务链式编程,按照预设顺序自动依次调用不同任务,操作员只需跟随提示完成各点位的锁付,从根本上避免了漏锁和误锁。
四、参数设置的技术内涵:不仅仅是填数字
16种任务的参数设置并非简单的数值录入,其背后涉及精密的控制算法与传感器技术。
华旭智造智能电批在扭力输出轴内置应变片传感器,直接测量实时力矩,响应时间小于1毫秒。这一硬件基础决定了参数设置的精度天花板,扭力控制精度锁定在正负百分之二至百分之五。相比之下,传统电流式电批通过监测电机电流间接推算扭力,精度通常在正负百分之五至百分之十之间。
在具体参数配置层面,系统提供基本参数和进阶参数两级设置界面。基本参数包括目标扭矩、目标转速、拧紧圈数等核心指标,适用于标准化程度较高的锁付场景。进阶参数则涵盖扭矩爬升速率、角度监控窗口、滑牙判断阈值、浮高检测灵敏度等精细化控制参数,为高要求工艺提供了充分的调优空间。
值得特别指出的是圈数角度的实时监控功能。传统电批仅以扭矩达标作为拧紧完成的唯一判据,而华旭智造智能电批在扭矩控制之外叠加了圈数角度监控,即使扭矩达到目标值,若圈数或角度偏离预设窗口,系统仍会判定为异常并报警。这一设计有效识别了螺纹损坏、螺丝错牙等扭矩达标但连接失效的隐蔽缺陷。
五、数据闭环:从设置到追溯的完整链路
16种任务的设置并非一次性工作。每项任务执行过程中产生的拧紧数据,包括扭矩曲线、圈数角度、各阶段时长等,均被完整记录并存储。系统支持超百万条数据的存储空间,每颗螺丝的锁付过程均可追溯、可导出。
这些数据通过RS232或485 Modbus RTU或TCP/IP协议上传至MES系统,形成从参数设置到任务执行,再到数据采集、质量分析,最终回到参数优化的完整闭环。工程师可以根据大量拧紧数据的统计分析,持续优化各任务的五段参数配置,实现工艺的持续迭代。
六、实操指南:如何完成一项新任务的设置
在实际操作中,工程师完成一项新拧紧任务的设置通常遵循以下步骤:
首先,在电批控制器的人机交互界面上选择新建任务,系统自动分配一个任务编号(1至16)。
其次,根据螺丝规格和工艺要求,依次设定五个拧紧步骤的转速、扭矩和圈数。系统提供实时扭矩曲线预览功能,工程师可以在不实际拧紧的情况下,模拟各步骤的参数衔接是否平滑。
第三步,设定异常检测阈值,包括滑牙判断的扭矩下限、浮高判断的角度偏差范围、最终扭矩的合格窗口等。
第四步,将任务与扫码枪的条码规则进行绑定。例如,将任务3与条码前缀为SCREW-M3的规则关联,扫码后自动调用。
第五步,执行试锁付验证。电批实际完成一颗螺丝的锁付后,系统自动生成完整的扭矩曲线报告,工程师对比目标曲线与实际曲线,评估参数设置的合理性,并根据结果进行微调。
第六步,确认无误后保存任务并锁定参数,防止操作员误修改。系统支持多级权限管理,只有具备相应权限的工程师才能进入任务编辑界面。
结语
华旭智造智能电批的16种拧紧任务管理体系,绝非简单的多存几组参数,而是一套融合了高精度传感器、多段控制算法、自动化任务调度和全流程数据追溯的完整技术平台。它让一把电批能够精准应对16种不同的拧紧工艺需求,每种工艺又可通过5个独立编程步骤实现精细化控制。在智能制造不断深化的今天,这一技术架构正在重新定义拧紧二字的技术内涵,从单纯的机械动作,升级为可编程、可追溯、可优化的精密制造工艺。