在生产线上选一把合适的智能电批,从来不是对着参数表勾勾选选那么简单。扭矩多大、精度多高、能不能联网——这些浮在面上的指标只是门槛。真正考验选型功力的,是那些隐藏在参数背后、却深刻影响产线长期表现的底层逻辑。以下从七个维度展开,希望能给正在做选型决策的工程技术人员一些参考。
一、先问对问题,再谈选型号
很多选型失败的案例,根源在于需求没理清楚就开始比产品。在打开任何一份产品手册之前,先回答几个基础问题:拧什么产品——是手机主板上的微型螺丝,还是汽车底盘上的高强度螺栓?螺丝的材质、规格、长度是什么?产线节拍要求多高?需不需要与MES系统或自动化产线集成?这些问题的答案直接决定了后续所有参数的选择方向。跳过这一步,后面的工作都是空中楼阁。
二、扭矩:不是越大越好,是“刚刚好”最好
扭矩是智能电批最核心的参数。选型时常见的误区是“扭矩越大越保险”——实际上,扭矩过大可能损坏螺丝或工件,过小则锁不紧。正确的做法是根据实际螺丝尺寸与材质,确定目标扭矩区间,然后选择电批的输出扭矩覆盖这个区间且留有一定余量。市面上主流产品扭矩覆盖范围极广,从0.02牛米到480牛米都有对应型号。关键是找到那个“刚刚好”的区间,而不是盲目追求上限。
三、精度:传感器式与电流式的底层差异
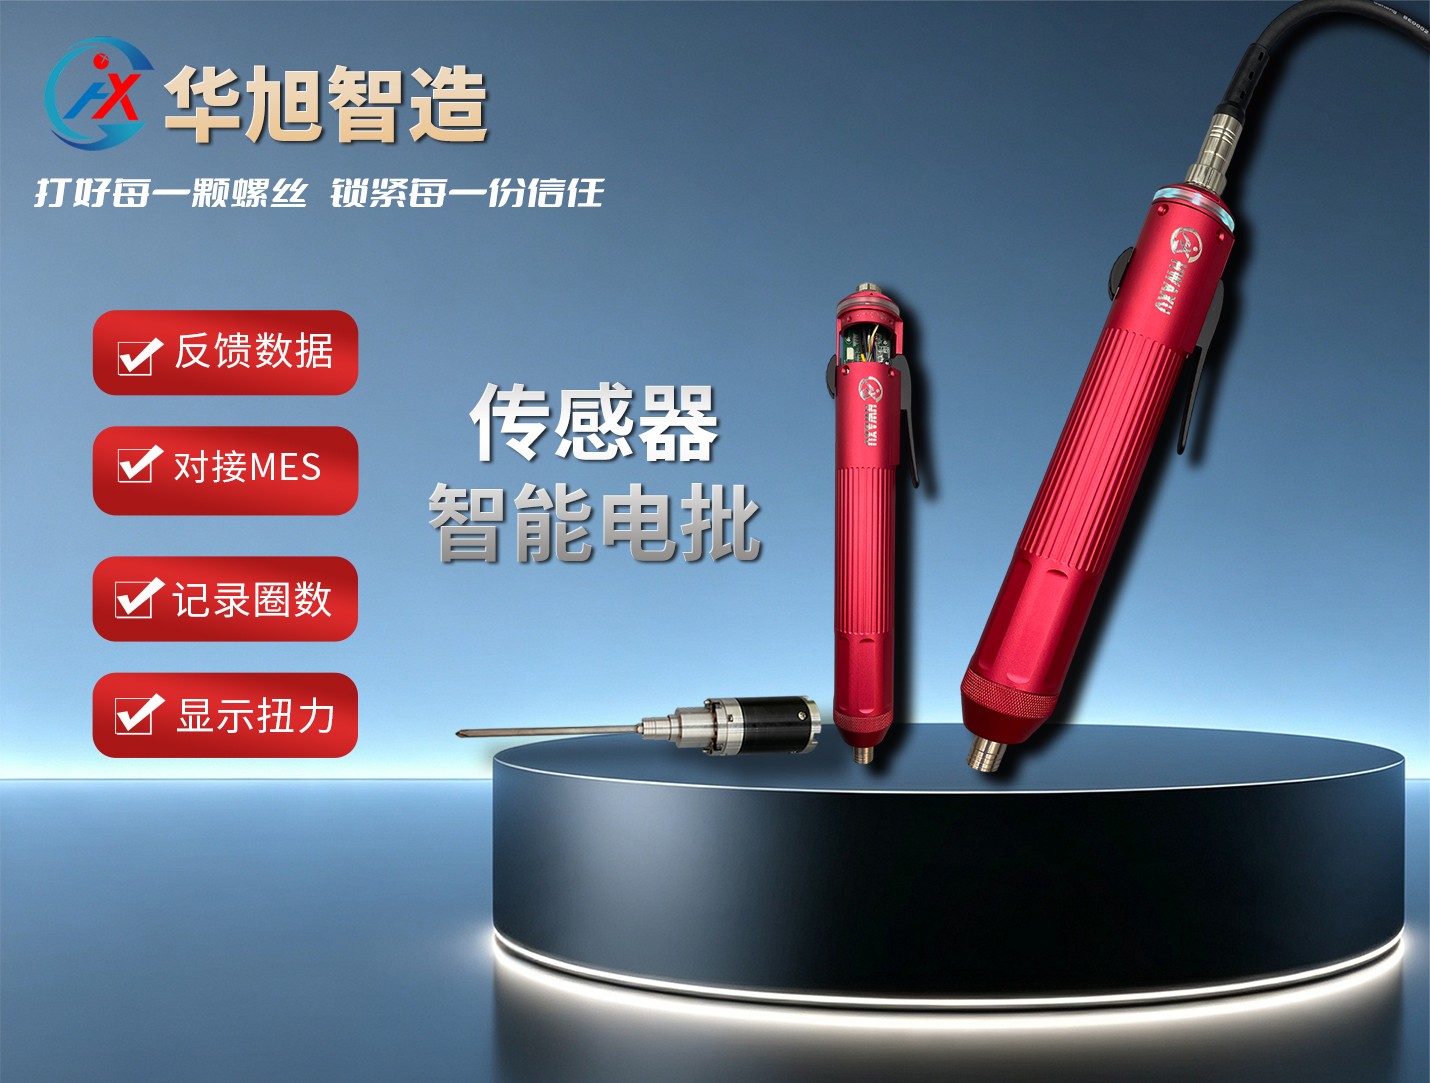
精度问题比扭矩更隐蔽。同样是“智能电批”,不同技术路线的精度天差地别。传感器式智能电批通过在扭力输出轴嵌入应变片,直接测量实时力矩,精度可达6σ±5%甚至更高;电流式则通过监测电机电流间接推算扭力,精度通常在6σ±7.5%左右。两者的差距在软连接场景(如塑料柱、铜端子)或微型螺丝(M1.4到M6.0)的锁付中会被急剧放大——电流式几乎无法感知螺丝入牙瞬间的冲击力变化,而传感器式可以实时捕捉扭矩曲线的微小波动。选型时,如果工件材质易变形或螺丝尺寸偏小,传感器式是绕不开的选择。
四、转速:快慢之间的平衡术
转速直接影响产线节拍,但“转速越高越好”同样是个陷阱。高转速确实能缩短单颗螺丝的锁付时间,但对于小螺丝或塑料件,过高的转速可能导致螺丝打滑或工件损伤。智能电批的优势在于支持多段速控制——入牙阶段用低速防止偏斜,中间阶段切换至高速提升效率,末端再降速确保精确锁附。这种“该快则快、该慢则慢”的策略,是传统固定转速电批无法实现的。选型时应关注电批是否支持多段拧紧策略的灵活配置。
五、通讯与数据:智能化不是口号,是接口
一把不能联网的电批,再精准也只是高级工具,算不上“智能”。智能电批的通讯能力决定了它能否融入现代数字化工厂的体系。主流产品通常支持IO、RS485、Modbus RTU、TCP/IP等协议——IO适用于简单的启停控制与OK/NG信号交互,RS485加Modbus RTU适合中小规模的数据采集,TCP/IP则支持全双工通信,电批在上传拧紧数据的同时还能实时接收上层系 统的指令调整参数。选型时要评估现有产线的控制系统架构,选择协议兼容的型号。如果未来有MES对接的规划,务必确认电批是否支持完整的扭矩-角度曲线输出,而不仅仅是OK/NG开关信号。
六、机构适配:手持还是机用,不是一个选择题
同样一把电批,手持场景和自动化集成的选型逻辑截然不同。手持场景下,电批的重量、平衡感、握持舒适度直接影响操作员的长期疲劳度。轻量化机身、低振动设计、符合人体工学的握把,这些细节在大批量生产中直接关系产出效率。部分型号重量可低至280克到345克,能显著减轻长时间作业的负担。自动化集成场景则更关注电批的安装方式——是垂直90°角固定还是支持任意方向锁付——以及锁付模组的形式(吹钉型、吸钉型还是吹吸结合型)。两者对电批的要求不同,选型时需要明确使用场景。
七、可靠性与全生命周期成本
最后但绝非最不重要的是可靠性。智能电批的核心在于电机——无刷伺服电机采用电子换向,没有物理电刷的磨损,磨损主要在于轴承,几乎是一种免维护的电动机。而有刷电机需要定期停机更换碳刷,打断产线流畅运转。无刷电批的使用寿命通常在100万次以上,长期来看维护成本远低于有刷方案。选型时应优先考虑无刷伺服电机方案,这对7x24小时连续生产的产线而言,差异不是“省多少钱”而是“能不能稳定跑下去”。
选型从来不是参数表上的数字游戏。扭矩够不够、精度高不高、能不能联网——这些都是必要条件,但远非充分条件。真正考验选型功力的,是对工艺需求的理解深度、对技术路线的辨别能力、以及对全生命周期成本的全局判断。一把对的电批,能让产线平稳运行数年;一把错的电批,再便宜也是昂贵的代价。