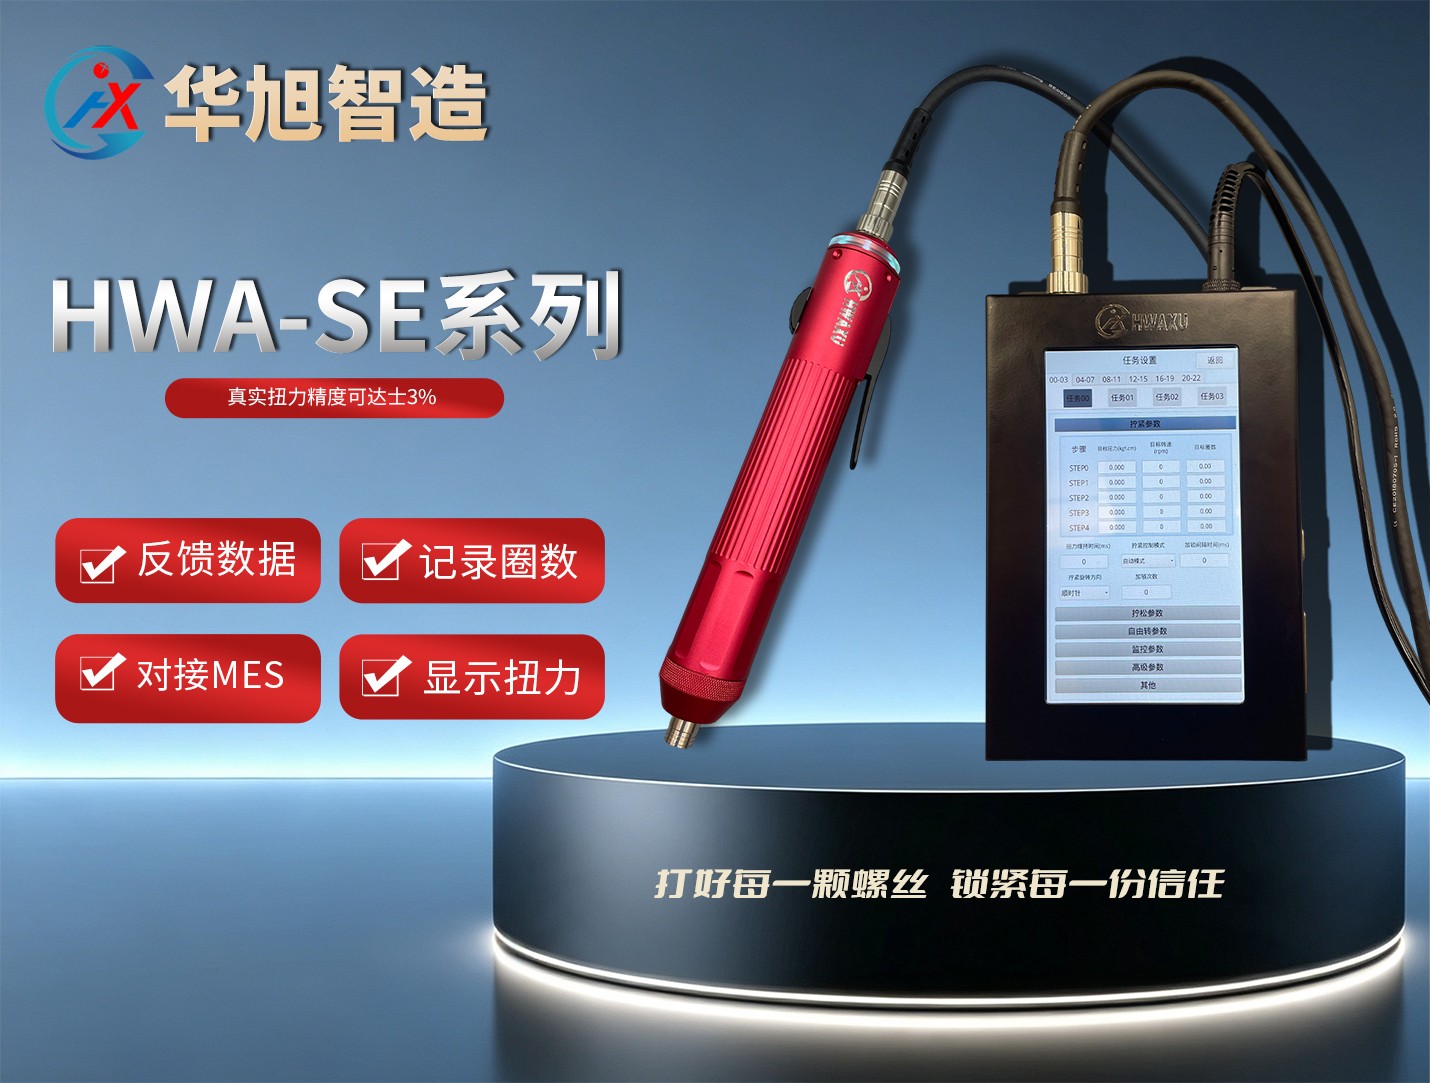
将一把手持智能电批安装在机用设备上,技术上可行,但“能装”和“装得好”之间,隔着无数个容易被忽略的细节。如果只是简单固定、接上信号就开机,轻则影响拧紧质量,重则损坏设备甚至造成产线停摆。以下从七个关键维度,梳理手持智能电批在机用时必须注意的事项。
一、物理固定的可靠性:不只是“夹住”那么简单
手持电批的外壳设计是为手握而生的,表面圆润、缺乏标准化的安装接口。用通用夹具强行夹持,可能出现夹不紧、受力不均、长期振动下松动等问题。更严重的是,夹持位置如果偏离电批的重心或轴线,会导致批头与螺丝孔不同心,拧紧时产生径向力,加速批头磨损甚至损坏螺丝。
正确的做法是:第一,尽可能选用原厂或第三方为特定型号设计的专用固定支架,这类支架通常有精确的定位结构和锁紧机构;第二,如果自制夹具,夹持点应尽量靠近电批的前端(靠近批头处),以缩短力臂、减少晃动;第三,安装后务必用千分表检测批头的径向跳动,跳动量应控制在0.3毫米以内,否则高速旋转时的振动会严重影响拧紧一致性。
二、启动控制的逻辑转换:从“人触发”到“系统触发”
手持电批的启动依赖操作员扣扳机或下压批头,而机用场景需要PLC通过IO信号远程控制启停。这个转换看似简单,实则暗藏风险。
手持电批的物理扳机在固定后如何处理?如果只是用扎带绑住保持常通状态,电批会一直带电待命,不仅存在误触发的安全隐患,还可能导致电机持续发热。正确的做法是在控制器的参数设置中,将启动方式切换为“外部IO触发”模式,并确保物理扳机被机械锁定或软件禁用。同时,IO信号的电压等级(通常是24V DC)和电平整定要与PLC的输出匹配,否则可能出现信号抖动或无法触发的故障。
三、散热条件的剧变:手持间歇与机用连续的温差鸿沟
这是最容易被忽视却最致命的问题。手持场景下,操作员每拧一颗螺丝之间有换料、定位的间隙,电批有充分的自然散热时间。而机用场景往往是连续不断的高速拧紧,散热条件远不如手持。
手持电批的散热设计是基于间歇工况的,连续运行时内部温度可能迅速攀升。温度升高会导致扭矩传感器的零点漂移和增益变化,拧紧精度随之下降。更严重的是,当温升超过保护阈值时,电批的过热保护机制会强制降速甚至停机。
解决方案有三个层面:一是在选型时尽量选择无刷电机方案,无刷电机发热量远低于有刷电机;二是在安装位置增加辅助散热措施,如小型风扇或导热片;三是在程序层面设置合理的“冷却间隔”——即便在自动化产线上,也可以安排电批在连续锁付一定数量后暂停片刻,让热量有散发的时间。
四、批头与同心度的精度管理
手持作业时,操作员的手腕可以自动补偿批头与螺丝之间的微小偏差。但机用状态下,电批的运动轨迹由机械臂或模组精确控制,没有任何柔性补偿。
这就要求批头的选型和安装格外讲究。批头与电批输出轴的配合间隙要尽可能小,同心度要严格保证。长期使用后,批头夹头会磨损,同心度逐渐恶化,需要定期检测和更换。此外,批头的长度和形状也要与自动供料系统匹配——过长的批头在高速旋转时会产生甩动,影响对准精度。
五、异常检测功能的正确配置
智能电批的一大优势是能实时监测浮高、滑牙、漏锁等异常。但在机用场景下,这些功能的配置方式需要特别注意。
手持场景中,异常报警通常通过蜂鸣器或屏幕提示,操作员听到后人工干预。机用场景下,异常信号必须通过IO或通讯接口输出给PLC,由PLC决定是暂停产线、剔除不良品还是报警通知。如果只是把报警灯亮着而没人看,那这个功能就形同虚设。在调试阶段,务必确认异常信号的输出方式和逻辑——是常开还是常闭、是高电平有效还是低电平有效——并与PLC的输入配置严格对应。
六、通讯与数据对接的协议匹配
手持智能电批通常支持IO、RS485、Modbus RTU、TCP/IP等多种通讯方式。机用集成时,首先要确认电批支持的协议与PLC或上位机支持的协议是否一致。RS485加Modbus RTU适合中小规模的数据采集,TCP/IP则适合需要高速、大数据量传输的场景。
通讯参数的设置——波特率、数据位、校验位、停止位——必须与上位机完全一致,否则数据无法解析。更隐蔽的问题是通讯线缆的布设:机用环境中可能存在变频器、电机等强电磁干扰源,通讯线缆应使用屏蔽双绞线,并远离动力线缆。
七、校准与维护周期的重新设定
手持电批在人工使用时,操作员可以凭手感察觉扭矩的细微变化,及时送检校准。但机用状态下,电批固定在设备内部,没有人天天握着它,扭矩漂移可能悄然发生却无人察觉。
因此,机用智能电批的校准周期应比手持场景更短。建议每三个月进行一次标准校准,高精度要求的产线甚至可以每月一次。校准内容包括扭矩精度、角度精度以及同心度检测。同时,在程序层面设置“定期自检”功能——每天开机时用标准测试件做一次拧紧验证,确认精度在允许范围内再开始批量生产。
把手持电批装到机器上,技术门槛不高,但要做好做稳,每一个细节都不能马虎。固定要牢、信号要对、散热要够、精度要稳、异常要报、协议要通、校准要勤——这七件事,缺一件都可能让“能用”变成“难用”,让“智能”变成“摆设”。