一、调试前的准备
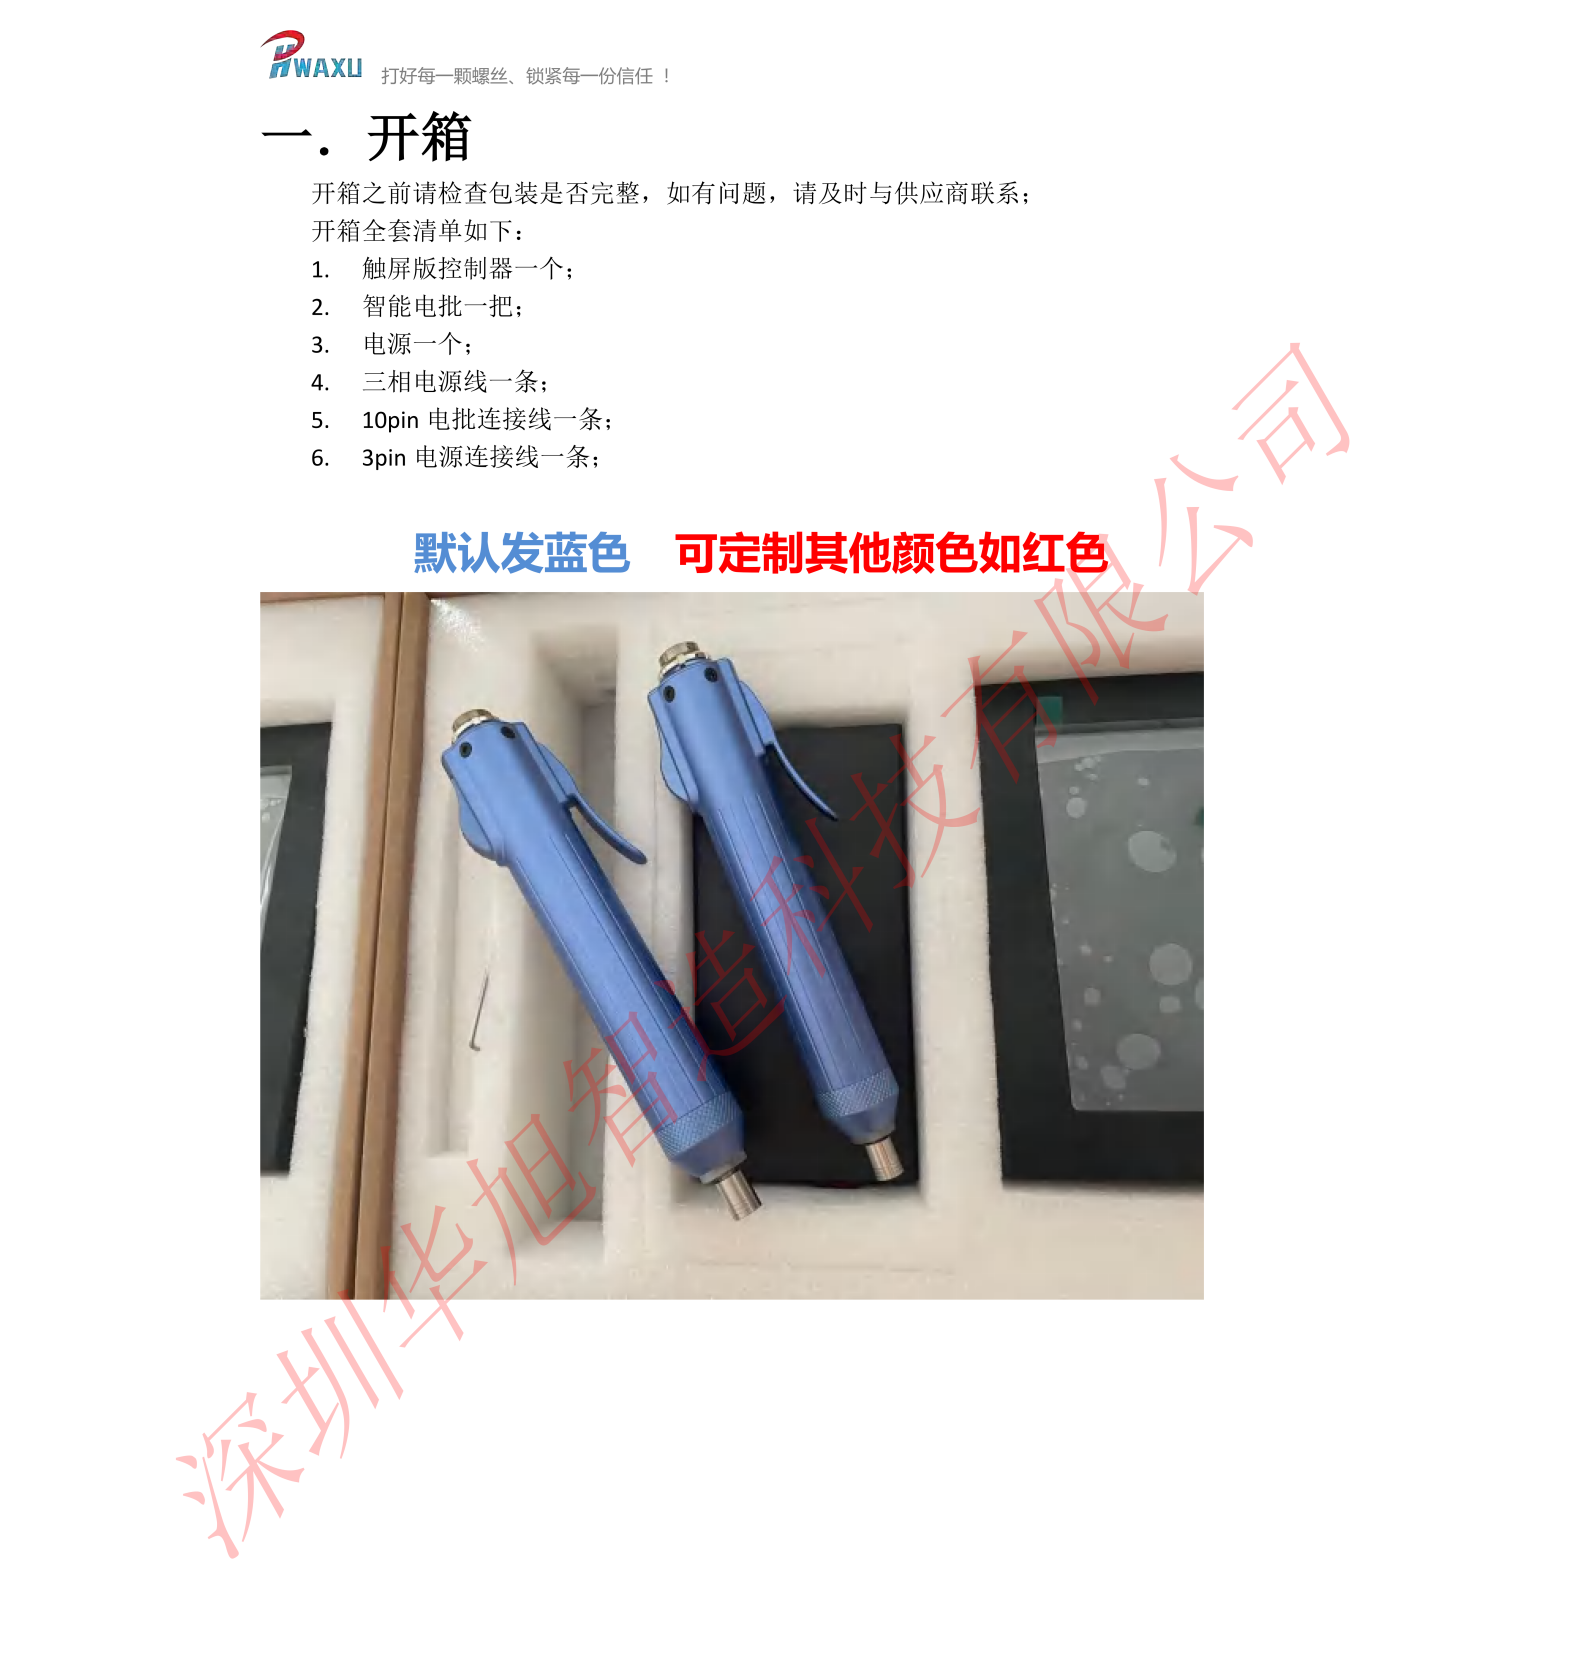
检查设备完整性:确认电批主机、控制器、电源线、通讯线缆(RS232/485或网线)、批头等配件齐全无损坏-2。
确认供电环境:确保现场电源电压稳定,符合设备额定输入要求(通常为AC220V)。
准备调试工具:如需进行扭力校准,准备扭力测试仪;如需连接MES系统,准备上位机及通讯调试软件-2。
阅读安全须知:操作前请仔细阅读设备安全警示,确保作业环境符合安全规范。
二、硬件连接与通电
连接电源线:将电批控制器与电源适配器/变压器牢固连接,再将变压器接入AC220V电源-。
连接电批本体:将智能电批的控制线缆与控制器对应接口连接,确保插头锁紧。
连接通讯线缆(如需要) :若需连接PLC或MES系统,将RS232/485或TCP/IP网线连接至控制器对应端口-2-5。
安装批头:根据待锁付螺丝的规格,选择合适的批头并安装到位。
通电开机:打开控制器电源开关,观察显示屏是否正常亮起,设备是否完成自检。
三、基本参数设置
语言与单位选择:进入系统设置菜单,选择操作语言及扭矩单位(支持mN·m、kgf·cm、N·m、lbf·in等)-5。
扭矩单位确认:根据工艺要求选定扭矩单位,后续所有扭矩参数均以此单位为准。
日期与时间设置:校准系统时间,确保锁付记录的时间戳准确-2。
四、任务编程与参数配置
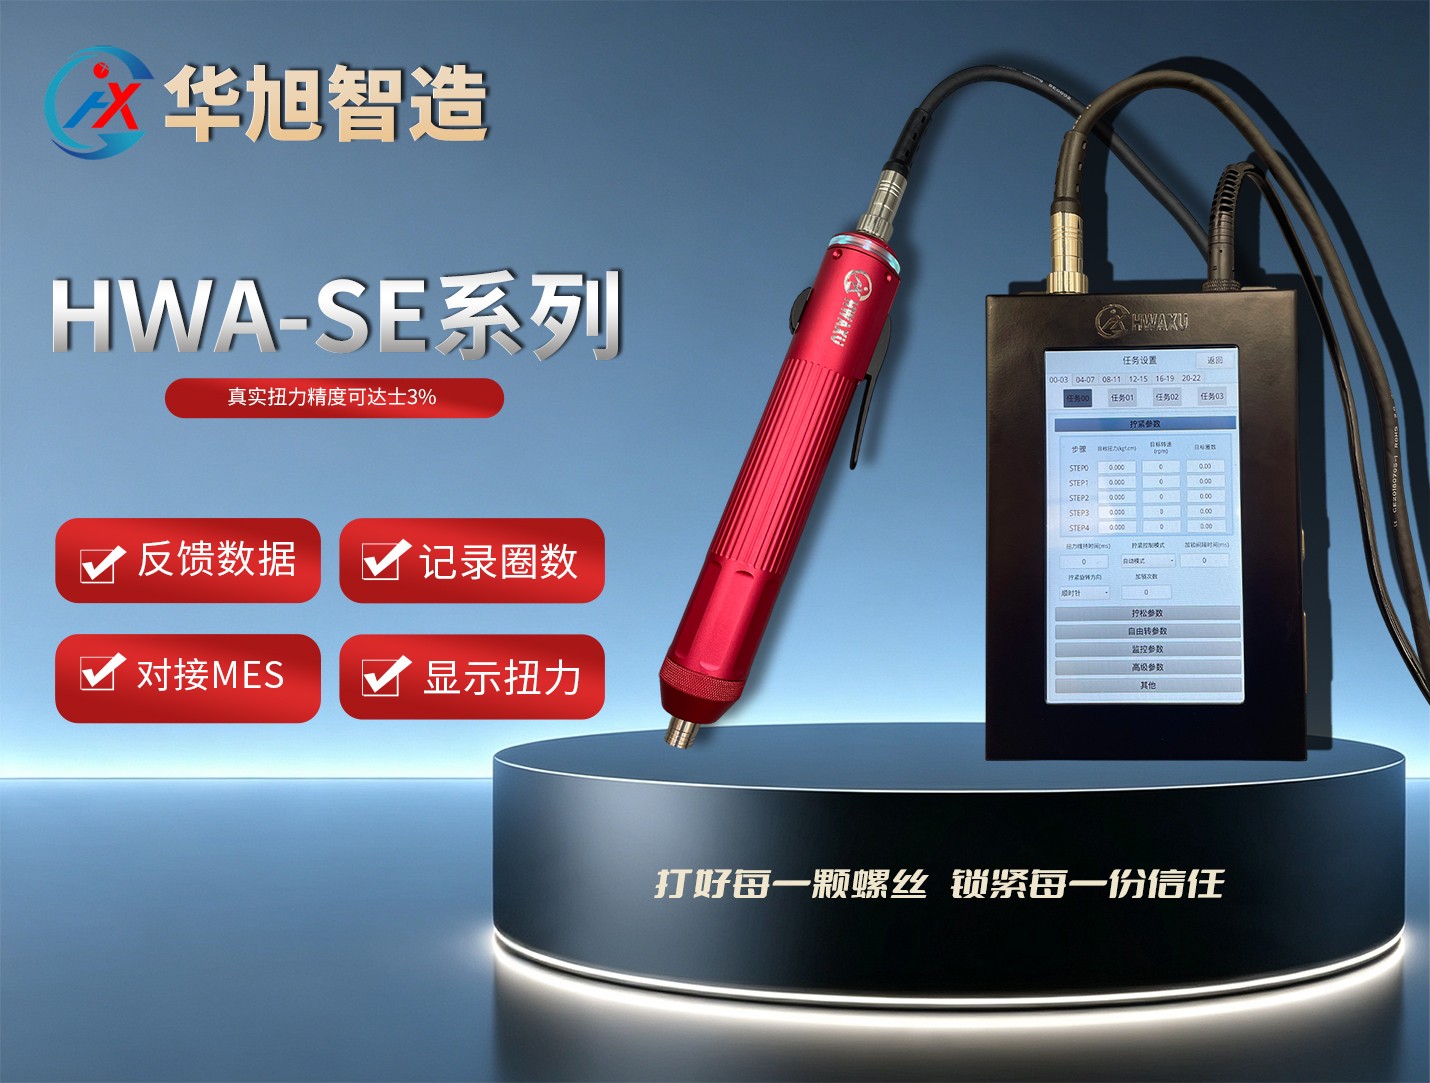
华旭智造智能电批支持将拧紧过程精细拆分为多个阶段(入牙阶段、快速拧入阶段、拧紧阶段等),每个阶段可独立配置扭力、转速和角度参数-。
选择/新建任务编号:在任务管理界面,选择一个空白的任务编号(共支持16种拧紧任务)-。
设置拧紧步骤参数:
入牙阶段:设置较低的转速和初始扭力阈值,确保批头准确导入螺丝头部-。
快速拧入阶段:设置较高的转速,提高锁付效率-。
拧紧阶段:设置目标扭力值、最终转速及角度监控参数-。
设置扭力与转速:根据螺丝规格和工艺要求,为每个步骤分别设定扭力阈值和转速值--5。
设置监控参数:
浮高检测阈值:设定螺丝未到位时的扭力/角度判定条件-。
滑牙检测阈值:设定螺丝滑牙时的扭力/角度判定条件-。
保存任务:确认所有参数无误后,保存当前任务配置。
五、功能验证与试运行
空转测试:在未放置螺丝的情况下,启动电批,确认转向、转速正常,无异常噪音-。
单次锁付测试:取一颗工艺螺丝,执行一次完整锁付操作,观察:
入牙是否顺畅
拧入过程是否平稳
最终扭力是否达到设定值
是否有浮高或滑牙报警-2
扭力校准(如需要) :使用扭力测试仪测量实际锁付扭力,若与设定值偏差超出允许范围(华旭智造电批扭力精度为±3%—±5%),通过控制器进行微调校准-2。
连续试运行:连续锁付10-20颗螺丝,观察设备运行稳定性及锁付结果一致性-5。
六、连接MES系统(可选)
配置通讯协议:在控制器中设置RS232/485通讯参数(波特率、数据位、停止位等)或TCP/IP网络参数-2。
数据上传测试:执行几次锁付操作,确认锁付结果(扭力值、角度、圈数、OK/NG判定等)可正常上传至MES系统-2-5。
扫码调用程序测试(如配置扫码枪) :扫描对应二维码或条形码,确认系统能自动调用对应的拧紧任务--5。
七、完成调试
记录所有最终参数配置,以备后续维护参考。
清理工作区域,整理工具。
设备进入正常生产待机状态。